-

冲压0.4-0.8毫米不锈钢用高速钢SKH9磨损快,换PM30粉末高速钢【第1379篇】
深圳老板咨询,冲压0.4-0.8毫米不锈钢,有什么耐用的模具钢推荐?现在有用过高速钢SKH-9和粉末高速钢ASP60,会起粉,磨损的太快了。SKH-9能冲15-20万次,ASP60大概是25万次,就要修模。钨钢也试过,容易断,太脆了。从朋友那边听说,你们誉辉有PM4和PM30粉末高速钢,不知道哪款更适合他?【誉辉模具钢黄子鹏日记第1379篇】
넶1 2026-11-08 -
冲压1毫米201不锈钢DC53接刀口磨损起槽,换高硬度PM30粉末高速钢【第1378篇】
广州老板咨询,冲压1毫米201不锈钢,接刀口那里容易磨损。现在用DC53模具钢,硬度HRC60-62,最多冲2万个左右,接刀口磨出一条条划痕凹痕,导致产品切不干净,出现毛刺了,所以想来了解有什么合适的模具钢推荐。【誉辉模具钢黄子鹏日记第1378篇】我建议广州老板选择,含钴型高速钢SKH-55,或者粉末高速钢PM30。
넶2 2026-11-05 -

冲压下料0.4毫米不锈钢菱形拉网复合材料8566和SKH51冲头磨损圆角【第1357篇】
湖南老板咨询,他是做高速冲压下料模具,加工0.4毫米不锈钢复合材料,原材料有一层菱形拉伸网和平板叠在一起的。现在冲头用过8566模具钢和高速钢SKH-51,底模刀口用的DC53。一个小时要冲压1万产品,做2-3小时,产品就开始出毛刺了,冲头刃口磨成圆角,要修模。这该用什么模具钢好?这种模具对红硬性要求很高,所以我推荐他用含钴型粉末高速钢,PM30和PM60。【誉辉模具钢黄子鹏日记第1357篇】
넶3 2026-10-05 -
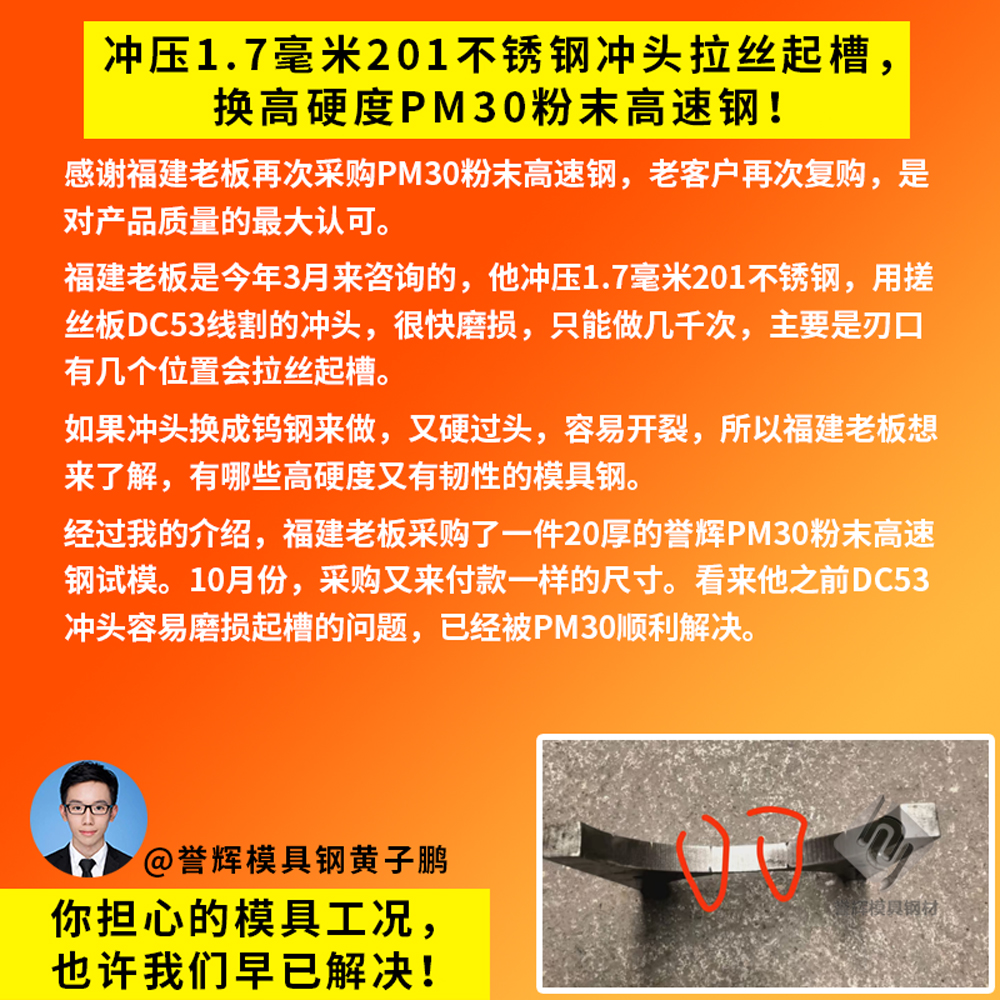
冲压1.7毫米201不锈钢DC53冲头磨损拉丝起槽,换PM30粉末高速钢【第1356篇】
感谢福建老板再次采购PM30粉末高速钢,老客户再次复购,看来他之前冲头容易磨损起槽的问题,已经顺利解决。【誉辉模具钢黄子鹏日记第1356篇】福建老板是今年3月来咨询的,他冲压1.7毫米201不锈钢,用搓丝板DC53线割的冲头,很快磨损,只能做几千次,主要是刃口有几个位置会拉丝起槽。如果冲头换成钨钢来做,又硬过头,容易开裂,所以福建老板想来了解,有哪些高硬度又有韧性的模具钢。
넶4 2026-10-04 -

PM30粉末高速钢和PM23粉末高速钢有什么区别?冲压不锈钢更耐磨【第1283篇】
昨晚直播时,浙江老板留言,PM30多了钴之后,和PM23粉末高速钢有什么区别?这两款都是很常用的粉末高速钢,接下来我会从合金成分、硬度、耐磨性、韧性和适用工况这5个方面来介绍。PM30主要是用来替换PM23容易磨损的工况,比如冲压厚度1.5毫米以下的硬态不锈钢,淬火态的65锰钢,我们做紧固件、垫圈、弹片的老板就用的比较多。还有是用于冲速较快的连续模,搓丝搓槽模具,R角容易磨损的冲刀,不加油的干冲压模具等等。之前我们也有分享过很多PM30粉末高速钢的使用案例。【誉辉模具钢黄子鹏日记第1283篇】
넶12 2026-06-24


- 2026-11-17
- 2026-11-16
- 2026-11-15
- 2026-11-13
- 2026-11-12
- 2026-11-11