


-

冲压厚板45号钢铁料,SKD11冲头挂台崩裂气焊退火效果不稳定【第1386篇】
经常定做电渣锻打DC53的山东老板,突然给我下单了一个大单。【誉辉模具钢黄子鹏日记第1386篇】山东老板最开始是冲压3-4毫米不锈钢,还有冲压厚的铁料和45号钢,用SKD11不耐用,线切割的冲头容易崩裂,挂台会碎,要用气焊单独给尾部挂台退火。但不知道是材料问题,还是手法问题,冲头寿命很不稳定,所以山东老板决定来试试高韧性的8566模具钢。加了好友后,又看到了我的分享,山东老板就想了解,电渣锻打DC53,和SKD11有什么区别。
넶1 2026-11-16 -
冲压0.25毫米铝板DC53冲头线切割变形,可能是热处理回火不到位【第1383篇】
河南老板咨询,他是冲压0.25毫米铝板,有一个U型冲头,壁厚1.8毫米。现在用DC53和D2模具钢,直身的冲头,线切割出来变形,垂直度明显弯曲。因为这次配的模具间隙很小,冲头变形就很明显了。所以河南老板想来了解,有什么模具钢,是线切割加工不变形的?【誉辉模具钢黄子鹏日记第1383篇】
넶1 2026-11-12 -
复合模冲压4毫米Q235铁板Cr12MoV冲头开裂,换电渣锻打DC53韧性好【第1327篇】
山东老板咨询,他是做复合模冲压3.7毫米Q235材质,冲头有一个地方壁厚较薄,孔到模具边缘的间距只有6毫米。以前他冲头用Cr12MoV,硬度做到HRC57时,模具会开裂。后来降低到硬度HRC53,冲头就没有裂了,只是容易磨损。现在每天要冲7-8千次,大概打15000次,模具要修刀口。想提高模具耐用性,我推荐他用我们誉辉的电渣锻打DC53模具钢。【誉辉模具钢黄子鹏日记第1327篇】
넶6 2026-08-20 -

冲压不锈钢模具切边和冲孔用什么耐磨性好?低速冲压用DC53模具钢【第1322篇】
上午有两个老板来咨询,不锈钢冲压模具,用哪个模具钢耐磨性好?一个是浙江老板,给不锈钢拉伸件切边,加工0.5毫米304不锈钢,现在切边模刀口用的Cr12MoV的模具材料,切几千只产品就出毛刺了,经常要修刀口。还有一个是河南老板,冲压0.78毫米304不锈钢,冲孔直径47mm,准备开一副单冲模,正在选模具钢中,不知道我有什么推荐的。对于冲压2毫米以下的不锈钢薄板,模具冲压速度不快的,我一般建议用DC53模具钢。【誉辉模具钢黄子鹏日记第1322篇】
넶8 2026-08-11 -
冲压1.8毫米冷轧板齿波盘DC53齿形凸模崩角,试试电渣锻打DC53好【第1300篇】
感谢我们中山老板再次定做电渣锻打DC53模具钢,用于齿波盘冷轧板冲压模具的凸模使用。中山冲压1.8毫米冷轧板,冲头是齿轮外形的,现在用中山本地买的DC53,热处理有做深冷,订货硬度是HRC58-62。主要问题是冲头会有点崩角,崩缺高度在0.5-1毫米,导致经常要修模刀口。他从网上看到我们誉辉的电渣锻打DC53的应用案例,所以也想买一点尝试,会不会比他们本地的DC53好用。【誉辉模具钢黄子鹏日记第1300篇】
넶10 2026-07-14 -
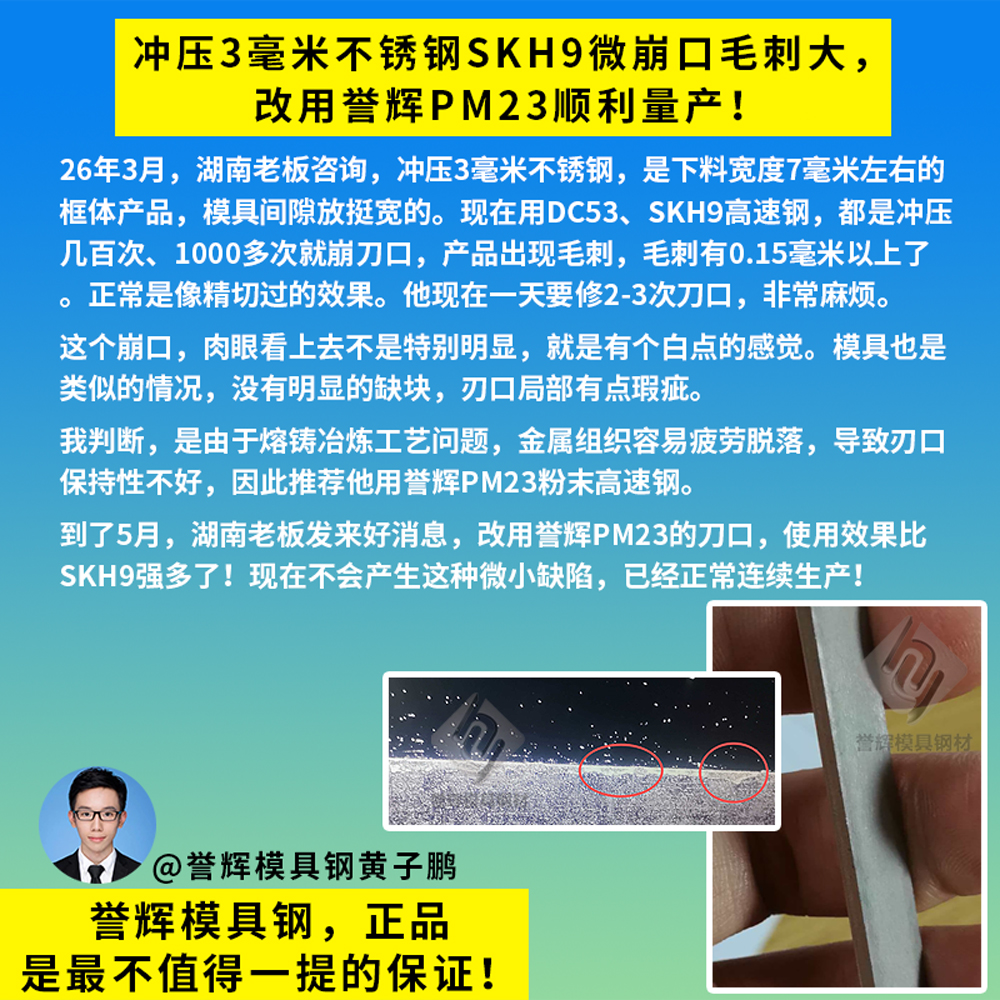
复合模具冲压3.5厚SUS304不锈钢,DC53、SKH51、DRM3、PM23怎么选【第1290篇】
湖南老板咨询,冲压3.5毫米SUS304不锈钢,准备开复合模具下料,不知道模具钢该怎么选择?湖南老板公司实力比较强,做半导体相关行业,对产品光洁度要求是很高的。之前他是冲压3毫米不锈钢,用的都是进口的DC53、SKH-51高速钢、DRM3、PM23粉末高速钢、ASP粉末高速钢,全部都是进口模具钢,模具有时候塌角、有时候崩刀。【誉辉模具钢黄子鹏日记第1290篇】
넶13 2026-07-03 -
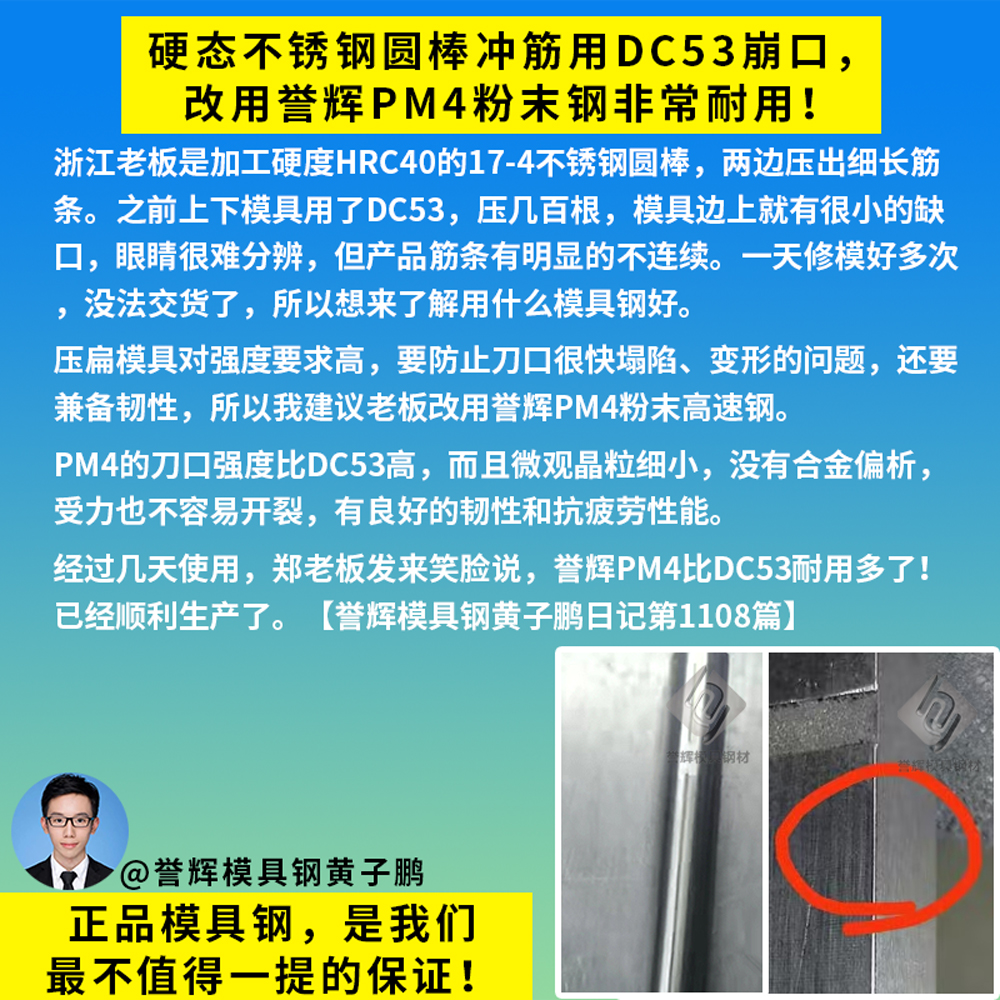
1.8毫米不锈钢线材90度折弯成型用DC53模具塌边,试试SKH55高速钢【第1285篇】
浙江老板咨询,他是加工直径1.8毫米的不锈钢线材,做90度折弯成型出直角,现在成型模具用Cr12MoV和DC53,硬度HRC62左右,工作一天时间,模具直边就压出缺口了。一开始还挺好用的,时间长了烂口就变形严重,搞得他很崩溃。所以想来了解有什么合适的模具钢推荐?这是典型的模具强度不够,导致的压塌。如果要定做的话,可以用我们誉辉PM4或者PM30粉末高速钢。【誉辉模具钢黄子鹏日记第1285篇】
넶11 2026-06-27 -
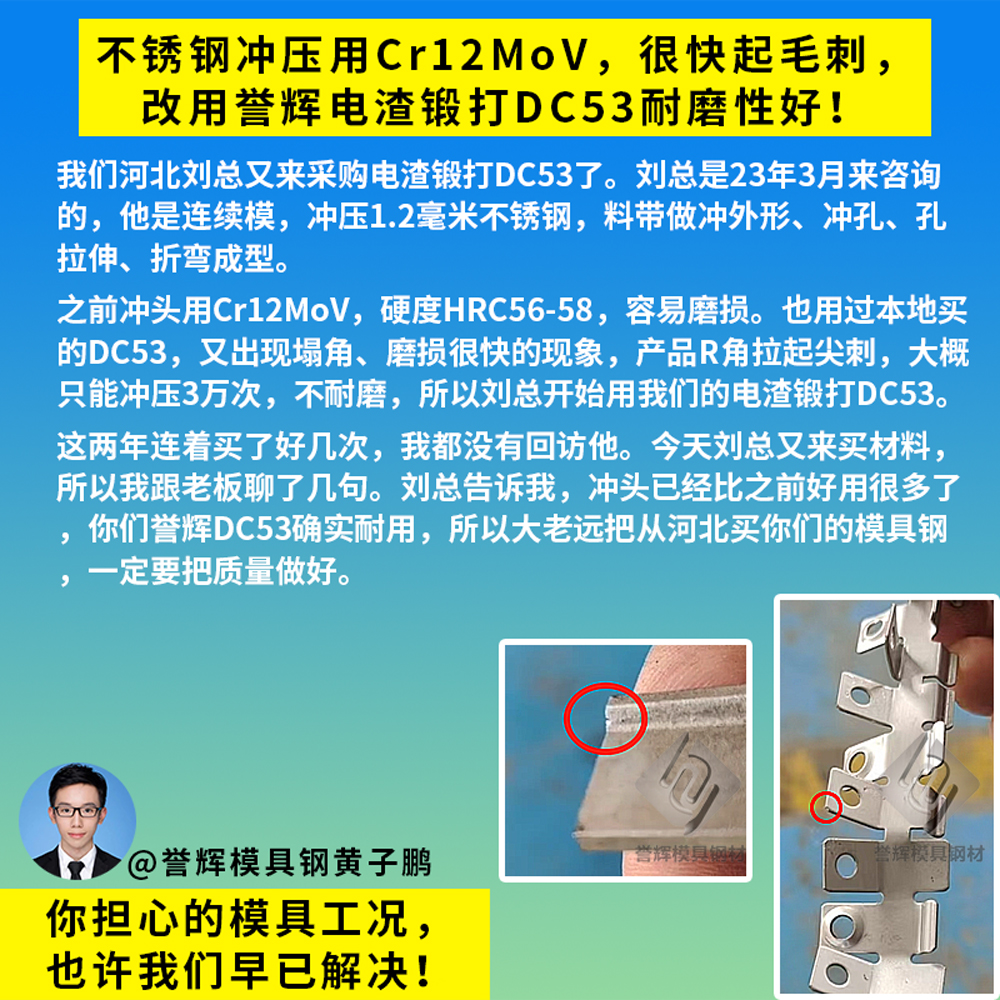
级进模冲压0.5毫米不锈钢Cr12MoV刀口磨损快,试试DC53和SKH51【第1278篇】
做模具钢销售最开心的事情有两个,一个是客户反馈用的很好,另一个是客户帮我做转介绍。江苏老板是做级进模冲压0.3-0.5毫米不锈钢,每分钟冲速50次,原来的模具刀口用Cr12MoV,容易磨损,所以想来了解有什么模具钢耐用。这是典型的薄板冲压模具,主要对耐磨性有要求。我推荐江苏老板用高硬度的DC53模具钢和电渣高速钢SKH-51。【誉辉模具钢黄子鹏日记第1278篇】
넶11 2026-06-17 -
冲压1.2毫米镀锌板DC53冲头R角磨损快,试试高硬度的电渣锻打DC53【第1268篇】
感谢浙江老板再次采购电渣锻打DC53,用于冲压镀锌板和不锈钢的冲头的使用。去年,浙江老板来找我聊天。他说,感觉外面卖的DC53不耐用,虽然价格便宜只要40多一公斤,但硬度只有HRC58左右,很快就磨损没了,不够硬。现在他有一个冲压镀锌板的冲头,是一个叉形状的,有1.5*1.5的小窄边。用普通DC53不够用,偶尔有崩角的情况。如果换成SKH-9高速钢,硬度HRC62,又担心会崩角。所以来咨询我有什么好的推荐。【誉辉模具钢黄子鹏日记第1268篇】
넶26 2026-06-04 -
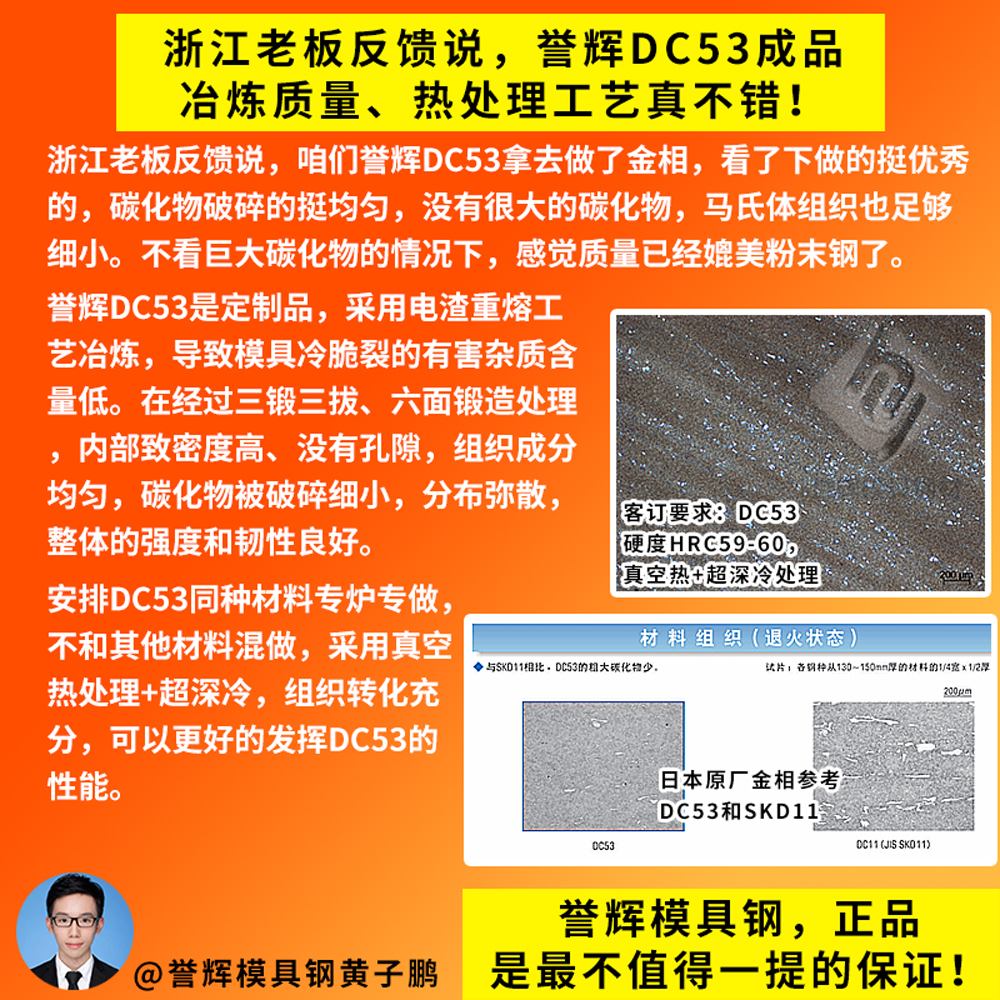
产品对粗糙度和毛刺要求高,冲切模具用电渣锻打DC53杂质少更耐磨【第1257篇】
天津老板说,原来DC53模具钢也分不同档次,你们誉辉的电渣锻打DC53做冲切模具确实不错。今年年初天津老板问我,有没有提纯过的DC53,是不是精炼工艺做的,要好的DC53。了解后得知,本来他客户就在用DC53做模具。因为客户对粗糙度和毛刺要求比较高,产品一点毛刺都不能有。所以冲头磨面翻新后,需要用电镜检查,如果刃口有杂质就不能用了,免得冲出来都是废品。【誉辉模具钢黄子鹏日记第1257篇】
넶26 2026-05-20


- 2025-02-02
- 2026-01-20
- 2025-02-07
- 2025-10-26
- 2025-11-22
- 2026-03-17
-
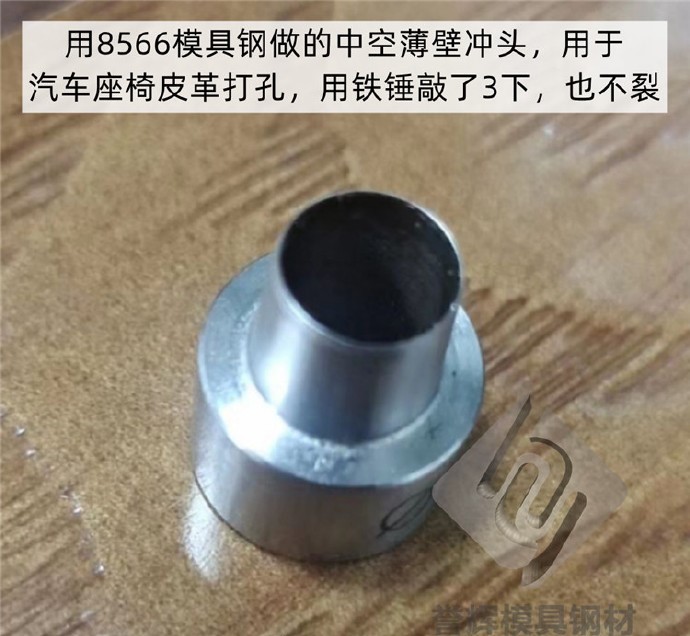
一次性冲多个孔的皮革冲压用的小冲针用DC53,耐磨性和韧性怎么样【第911篇】
今天有个做加工的老板咨询我,有没有小直径的DC53圆棒?他们是做一种皮革冲压的小冲针,想要推荐合适的冲压模具钢。一次性要冲压很多个孔,现在他们在用DC53模具钢做的冲孔冲针,使用硬度HRC58-60。经过一番讨论,老板还是决定继续用DC53做冲针。DC53的韧性是SKD11的2倍,硬度高耐磨性好,DC53在常规五金冲压模具里非常实用。【誉辉模具钢黄子鹏日记第911篇】
-
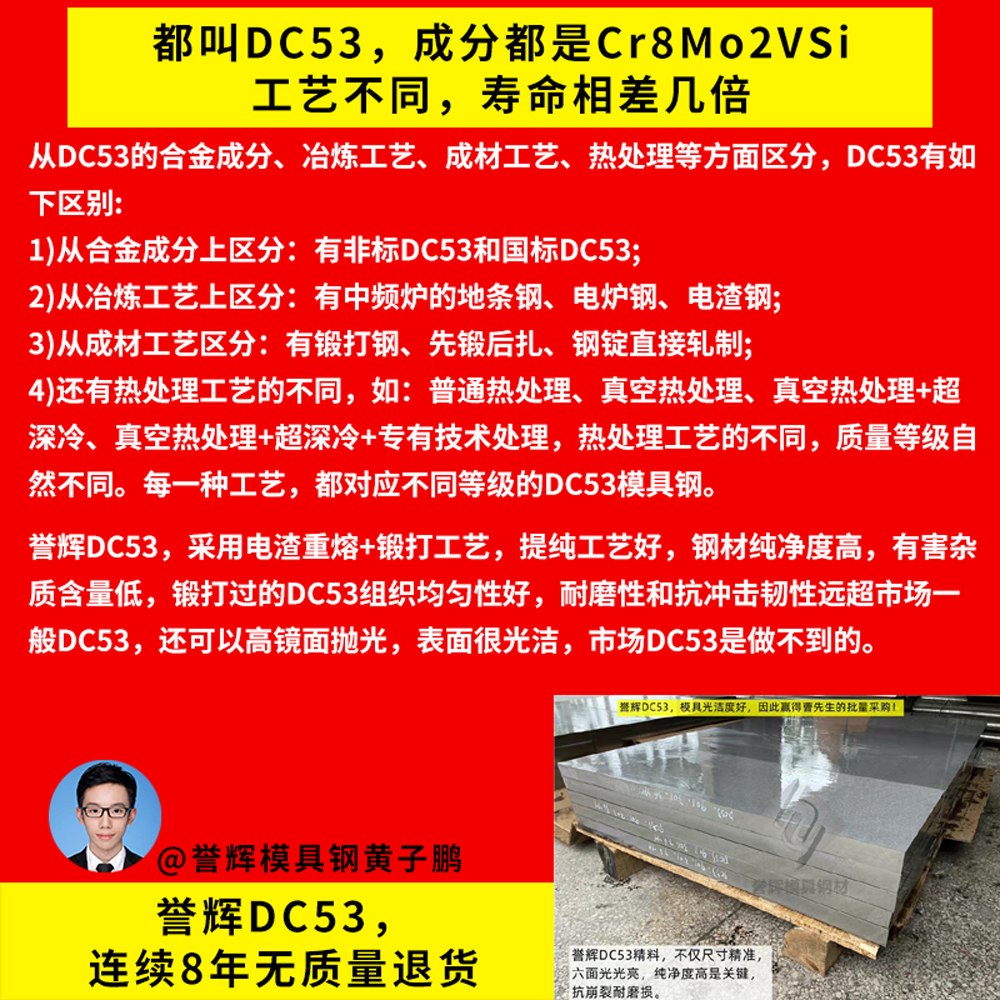
冲压6毫米A3和Q235钢板用Cr12MoV有崩角和下陷塌边,试试DC53更好【第886篇】
早上老板打电话来,想了解DC53模具钢,要数字化的比较。他是冲压6毫米A3和Q235钢板,目前用Cr12MoV,有时候有崩角,或者有些陷下去了,就是塌角了。因为他原来用的是Cr12MoV,材料价格很便宜,如果预算不多的,用DC53是一个性价比高的选择。DC53韧性是Cr12MoV的两倍。DC53使用硬度也有HRC58~62,高硬度兼备韧性。五金冲压模具用DC53寿命比Cr12MoV长。【誉辉模具钢黄子鹏日记第886篇】
-
冲压1.5毫米304不锈钢DC53下刀口冲2万次磨损,试试电渣锻打DC53【第876篇】
今天早上接到老板电话,问我,冲压1毫米-1.5毫米的304不锈钢软态,就是普通冲压的工况,目前用DC53,冲1-2万次刀口就钝了,也有崩角的,还有更耐磨的模具钢推荐吗?304不锈钢冲压模具推荐用DC53耐磨性好。DC53硬度HRC60-62。誉辉电渣锻打DC53模具钢是定制品寿命比同行DC53翻倍。【誉辉模具钢黄子鹏日记第876篇】
-
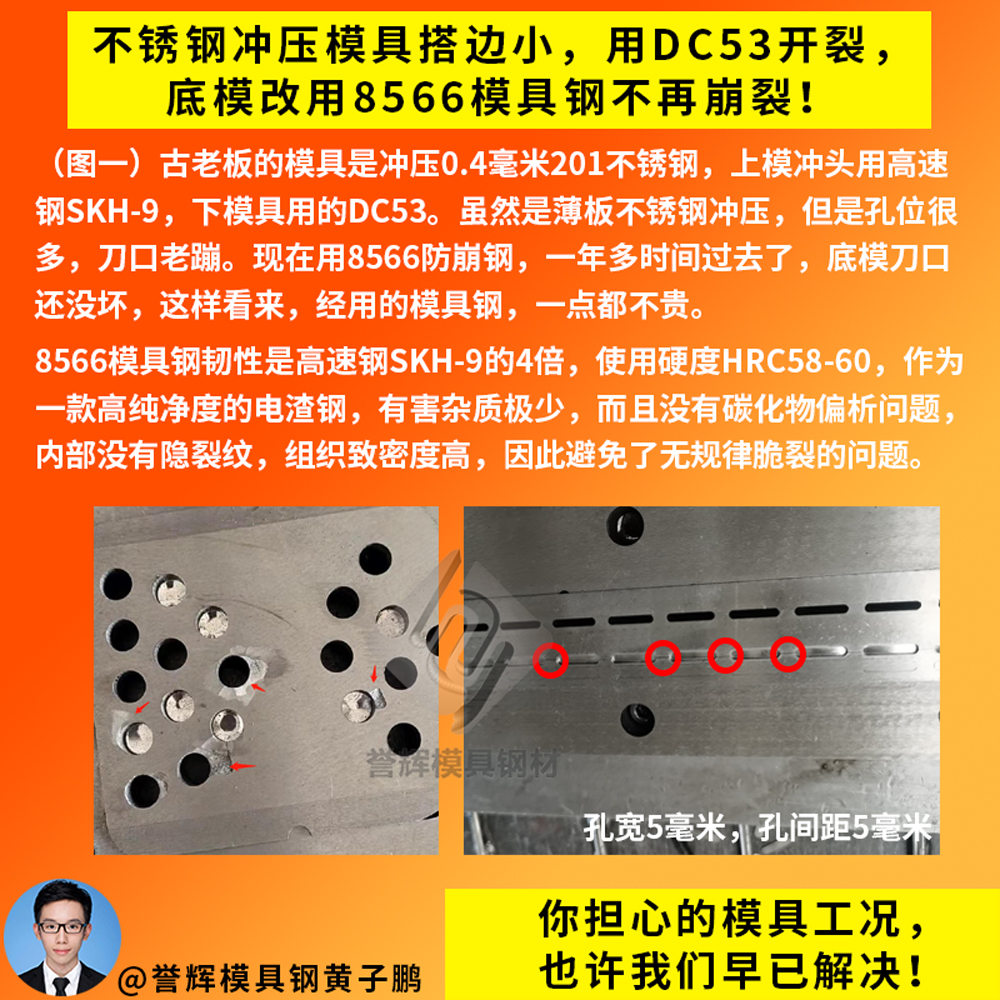
2毫米铁板冲孔底模搭边2.6毫米壁薄用Cr12MoV易开裂,试试DC53和8566模具钢【第860篇】
老板咨询,冲孔模具底模,有什么模具钢推荐吗?是冲压2毫米的普通冷轧板,冲孔宽度6毫米,但是腰孔到模具边缘的壁厚只有2.6毫米了。现在用的是Cr12和Cr12MoV模具钢,叫热处理厂按照常规热处理的,一直遇到了开裂的问题。窄边冲压模具用Cr12MoV容易开裂,可以考虑高韧性DC53和8566模具钢。DC53的韧性是Cr12MoV的2倍。有预算的冲压模具用8566模具钢效果更好。【誉辉模具钢黄子鹏日记第860篇】
-
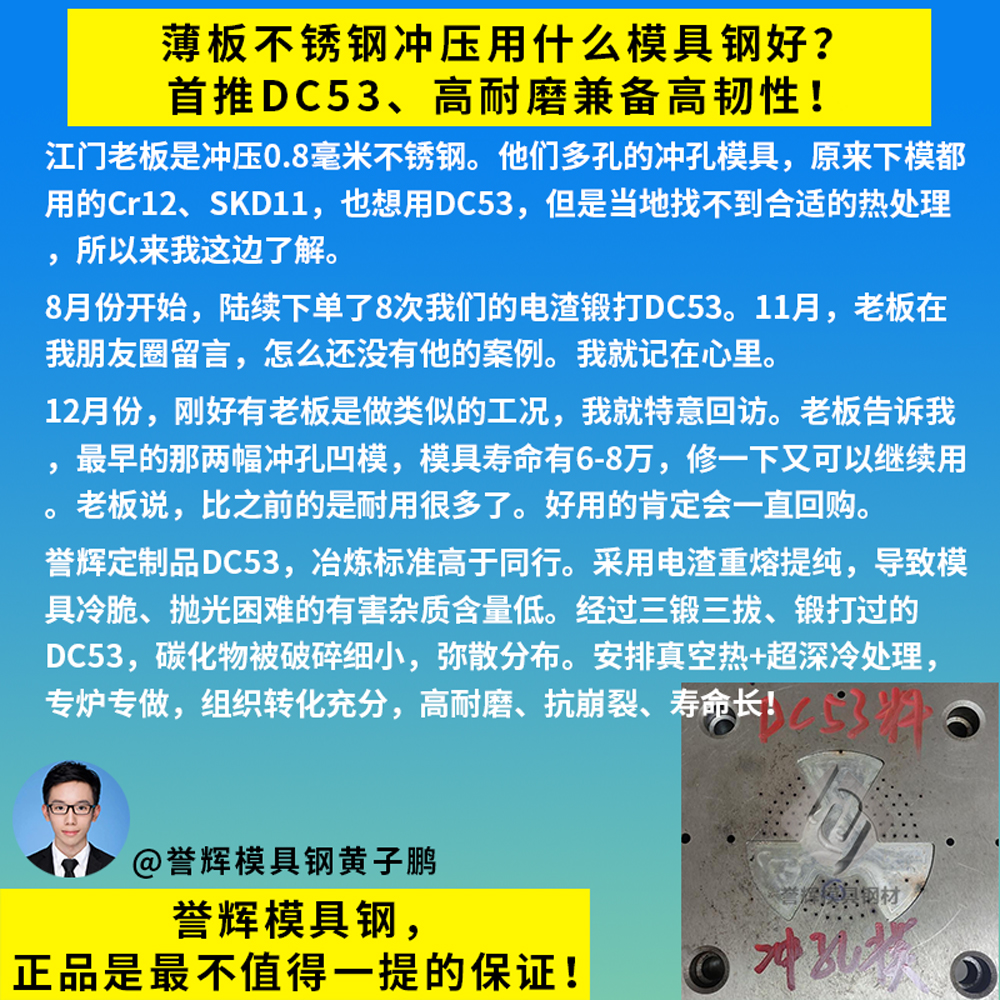
冲压1.5毫米不锈钢冲切圆弧模具,比Cr12MoV更耐磨的可以选DC53【第862篇】
老板咨询,冲压1.5毫米不锈钢,有什么模具钢推荐?是给方条切个圆弧,能冲个2万左右就可以验收了,后期可以接受换零件。想用好点材料,不想用MoV料了。推荐他用高硬度、高耐磨性的DC53模具钢。DC53的耐磨性是Cr12MoV的3-6倍。DC53用于五金冲压模具寿命长。DC53用于不锈钢冲压耐磨性好不粘料。【誉辉模具钢黄子鹏日记第862篇】
-
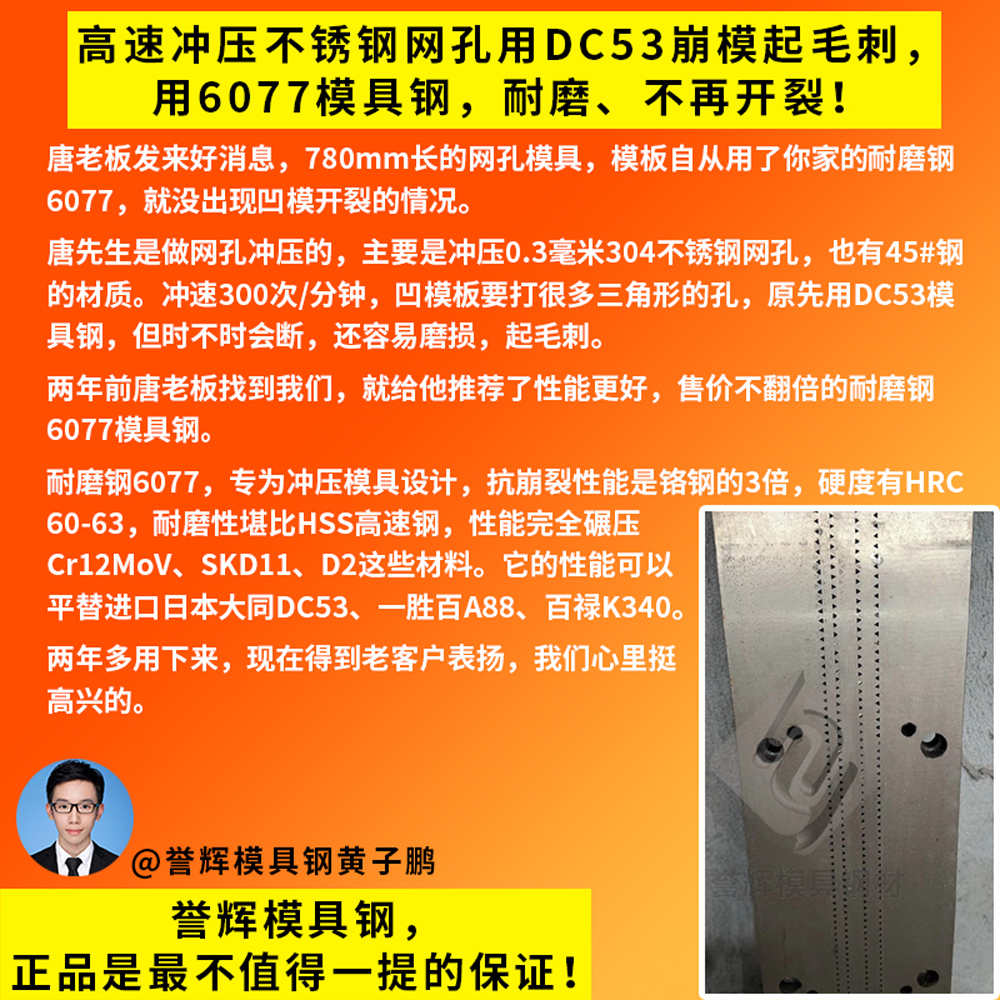
2毫米65锰钢软料冲压DC53模具R角磨损拉起毛刺,试试电渣锻打DC53【第848篇】
老板咨询,2毫米65锰钢软料冲压,产品是一个圆环,有2毫米的突出窄边条。目前用DC53,硬度HRC58-60,模具寿命不稳定,有时候只能做几千,有的时候可以做2万多,主要是突出的R角磨损了。后面也用过高速钢SKH-9,也是不稳定。
