



-

多工位热锻20CrMnTi用HD模具钢磨损热开裂,试试高硬度8566模具钢【第1387篇】
感谢河南老板再次采购高红硬性的8566模具钢,用于20CrMnTi的热锻模具。【誉辉模具钢黄子鹏日记第1387篇】河南老板是在24年认识的,据我了解,他是热锻铁料为主,45号钢,40Cr钢,20CrMnTi之类的,做矿用机械零件,锻件要加热到1000度成型,做多工位热锻模具。之前他用HD模具钢,硬度HRC48-50,其实模具是正常在用的,就是打久了会磨损、有热疲劳裂纹和塌边。
넶0 2026-11-17 -

冲压厚板45号钢铁料,SKD11冲头挂台崩裂气焊退火效果不稳定【第1386篇】
经常定做电渣锻打DC53的山东老板,突然给我下单了一个大单。【誉辉模具钢黄子鹏日记第1386篇】山东老板最开始是冲压3-4毫米不锈钢,还有冲压厚的铁料和45号钢,用SKD11不耐用,线切割的冲头容易崩裂,挂台会碎,要用气焊单独给尾部挂台退火。但不知道是材料问题,还是手法问题,冲头寿命很不稳定,所以山东老板决定来试试高韧性的8566模具钢。加了好友后,又看到了我的分享,山东老板就想了解,电渣锻打DC53,和SKD11有什么区别。
넶1 2026-11-16 -
冲压0.25毫米铝板DC53冲头线切割变形,可能是热处理回火不到位【第1383篇】
河南老板咨询,他是冲压0.25毫米铝板,有一个U型冲头,壁厚1.8毫米。现在用DC53和D2模具钢,直身的冲头,线切割出来变形,垂直度明显弯曲。因为这次配的模具间隙很小,冲头变形就很明显了。所以河南老板想来了解,有什么模具钢,是线切割加工不变形的?【誉辉模具钢黄子鹏日记第1383篇】
넶1 2026-11-12 -
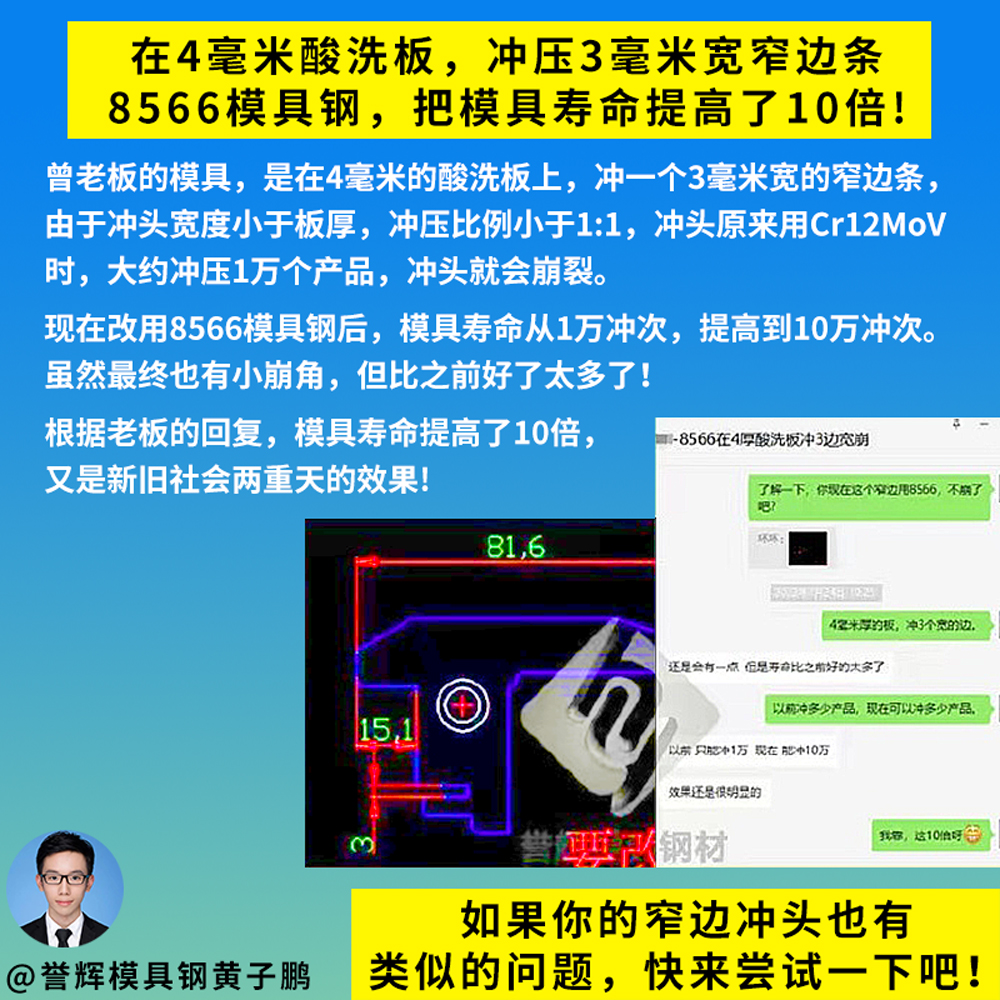
冲压6毫米Q235铁料窄边1mm薄钢冲头用LD模具钢崩角,换高韧性8566【第1382篇】
今天收到了一笔意外来财,没想到我也有发“横财”的一天。【誉辉模具钢黄子鹏日记第1382篇】事情起因是在昨天晚上,有一个3年没有联系的浙江老板给我发消息,有一笔汇款不小心转到我们账户上了,想让我们安排下退款。过了一会浙江老板又留言说,不用退了,他之前买的8566模具钢要用完了,再做一个备件好了。这个事情让我感觉,自己还挺幸运的,还有发“横财”的一天。
넶2 2026-11-11 -

冲压0.4-0.8毫米不锈钢用高速钢SKH9磨损快,换PM30粉末高速钢【第1379篇】
深圳老板咨询,冲压0.4-0.8毫米不锈钢,有什么耐用的模具钢推荐?现在有用过高速钢SKH-9和粉末高速钢ASP60,会起粉,磨损的太快了。SKH-9能冲15-20万次,ASP60大概是25万次,就要修模。钨钢也试过,容易断,太脆了。从朋友那边听说,你们誉辉有PM4和PM30粉末高速钢,不知道哪款更适合他?【誉辉模具钢黄子鹏日记第1379篇】
넶1 2026-11-08 -
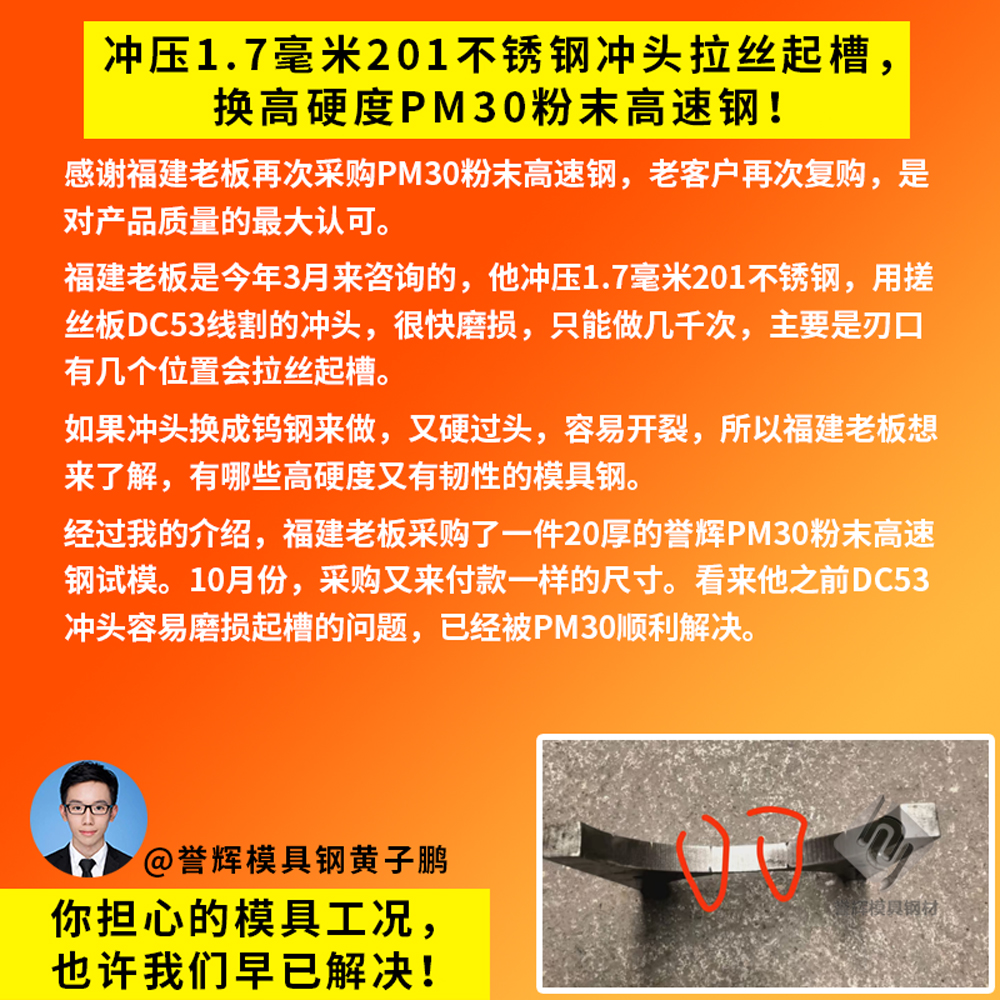
冲压1毫米201不锈钢DC53接刀口磨损起槽,换高硬度PM30粉末高速钢【第1378篇】
广州老板咨询,冲压1毫米201不锈钢,接刀口那里容易磨损。现在用DC53模具钢,硬度HRC60-62,最多冲2万个左右,接刀口磨出一条条划痕凹痕,导致产品切不干净,出现毛刺了,所以想来了解有什么合适的模具钢推荐。【誉辉模具钢黄子鹏日记第1378篇】我建议广州老板选择,含钴型高速钢SKH-55,或者粉末高速钢PM30。
넶2 2026-11-05 -

冲压1毫米304不锈钢0.8壁厚薄钢冲头崩角,换高韧性8566模具钢【第1375篇】
河北老板咨询,他冲压1毫米的304不锈钢,落料模具,产品比较特别,是Y型分叉的细长件,准备开新模,想来了解冲头和刀口料有什么模具钢推荐的。【誉辉模具钢黄子鹏日记第1375篇】看了下产品设计图,是比较复杂的,大概长度有52mm,产品大部分地方宽度仅有0.8mm,最小宽度在0.5mm,还有多道分叉和小R圆角。这是典型的窄边冲压模具,我建议他冲头用誉辉8566模具钢。
넶4 2026-11-01 -

电动工具扩孔杆子用GCr12轴承钢易破碎,换高韧性8566模具钢耐用【第1374篇】
江苏老板发来消息说,8566模具钢的韧性太好了,没有点手法,都加工不好。【誉辉模具钢黄子鹏日记第1374篇】江苏老板是做一个细长杆子,工作时由电机驱动旋转,向前推动,杆子径向摩擦扩大一个塑料件。以前他是用GCr15轴承钢做的杆子,从来没有磨损到尺寸不够坏掉,都是碎掉的,最多的一个用了2千次。为了解决杆子不耐用的问题,江苏老板最近用誉辉8566模具钢做了两批零件,由于没有经验,加工没有做好,但上机使用效果很好。
넶3 2026-10-30 -
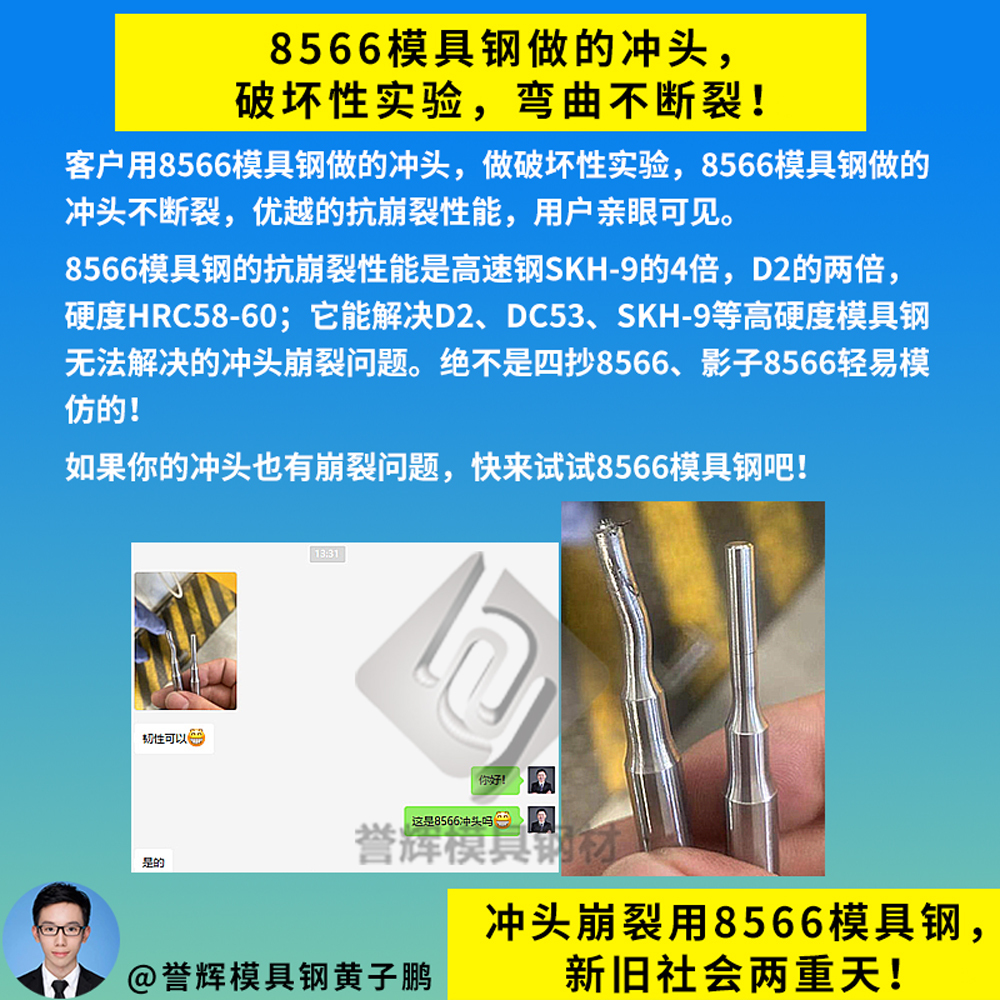
冲压1毫米不锈钢冲孔直径2.7毫米,冲针用SKD11和SKH51高速钢断裂【第1372篇】
最近,来咨询冲针断裂问题的老板挺多的。【誉辉模具钢黄子鹏日记第1372篇】一个是我们江苏老板,他冲压1毫米不锈钢,2.7毫米孔径,一次冲压好几个孔,现在冲针用SKD11和SKH-51,遇到了断冲针的问题,所以想来了解有什么好用的冲针材料。因为是做小尺寸冲针,从方便加工的角度,要韧性好的模具钢,我建议他换誉辉8566模具钢。
넶5 2026-10-28 -

冲压0.8毫米冷轧板Cr12MoV扁冲针崩口断裂,换8566加强型韧性好【第1369篇】
广东老板说,现在SKH-9高速钢好像质量不行,他刚线切割加工出来的扁冲针是弯的,两件放一起,弓起来好明显。换你们8566加强型就好用多了。【誉辉模具钢黄子鹏日记第1369篇】广东老板是冲压0.8毫米的冷板,他这副模具要打20万再检修,中途不会停的。扁冲针长宽4*12mm,高度67mm左右。一开始扁冲针用Cr12MoV做的,打着打着会崩口,再继续用就要断成几节了。这个冲子的刃口看起来都还很锋利,但是就断了。
넶5 2026-10-25


-
冲压0.6毫米不锈钢下料模具用8566磨损快,试试粉末高速钢PM23【第1033篇】
杭州老板咨询,他是冲压0.45-0.65毫米的不锈钢,做异形件下料,产品带R角。现在模具用8566,冲压1万多次磨损,产品对毛刺要求高,模具得经常修复。后面还用过高速钢,效果不如8566,不知道是什么原因。推荐他用高硬度的粉末高速钢PM23。粉末高速钢PM23的耐磨性和韧性是高速钢SKH-9的2-3倍,使用硬度有HRC64-66,模具表面抗粘连、抗刮花性能好。【誉辉模具钢黄子鹏日记第1033篇】
2025年07月09日
-
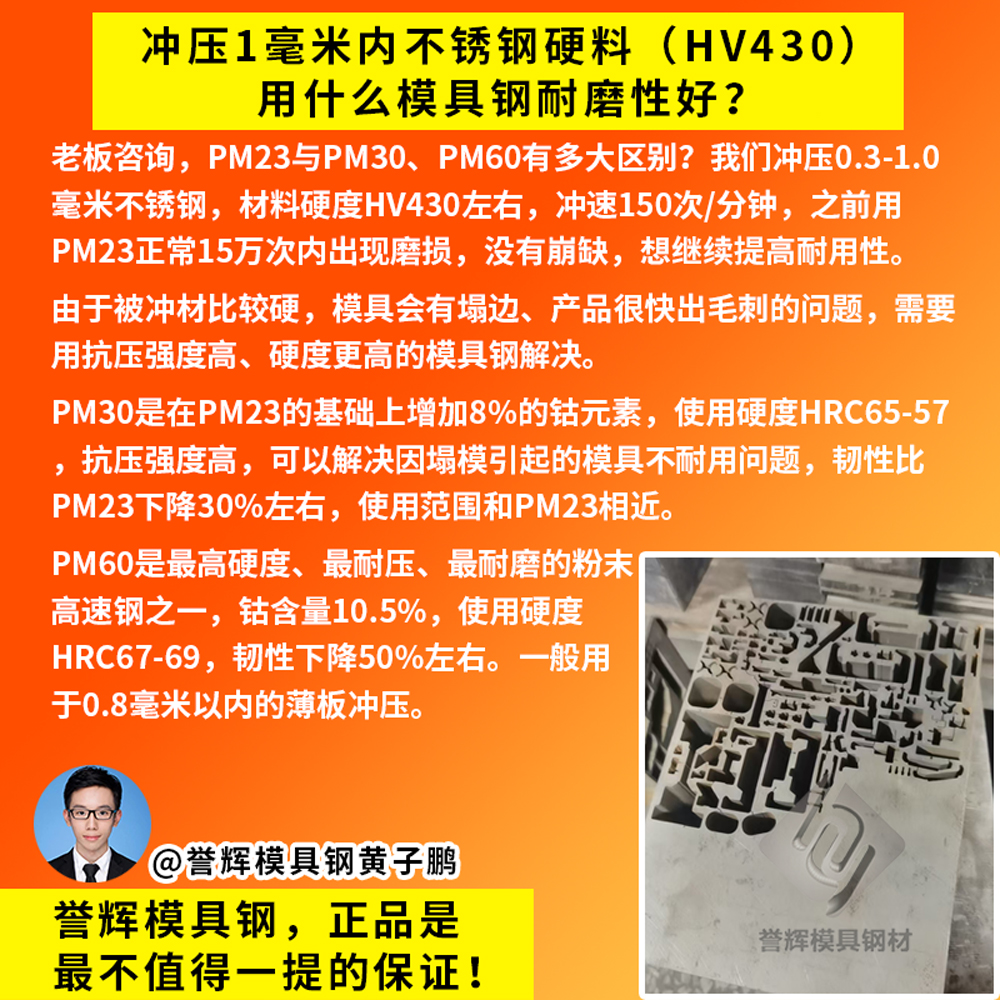
冲压0.3毫米420J2软态不锈钢理发锯齿刀片用PM20粉末高速钢不耐磨【第1060篇】
昨天我遇到一个嘉兴老板,他是冲压0.3-1.0毫米的420J2软态不锈钢,主要是做理发刀片,修眉刀这类带锯齿的产品。现在他的冲头和刀口都在用PM20粉末高速钢,感觉耐磨性不够,大概冲压2万次磨损。【誉辉模具钢黄子鹏日记第1060篇】
2025年08月11日
-
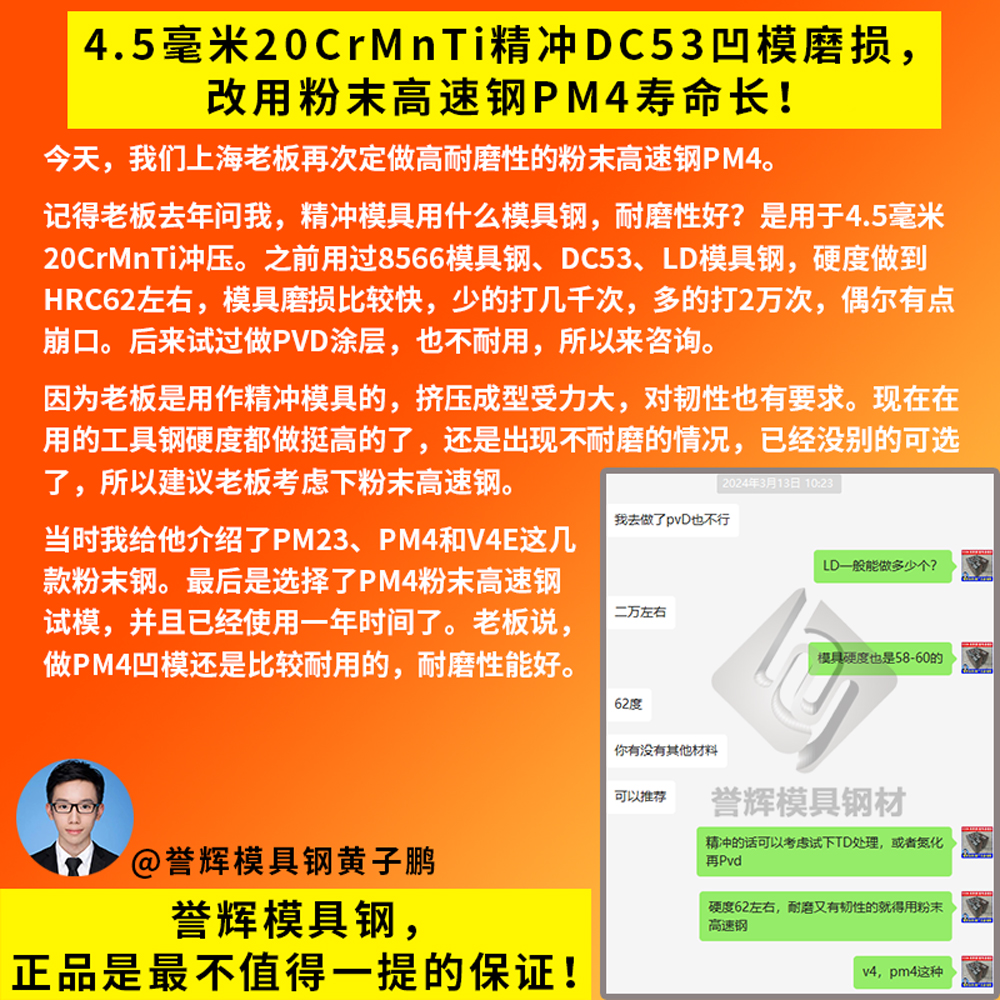
9毫米20Cr铁料精冲模具8566凸模磨损,改用PM4粉末高速钢寿命长【第1085篇】
江苏老板反馈,PM4粉末高速钢做精冲模具,确实好用!江苏老板是我的老客户了, 23年他做精冲冲压9.5毫米20Cr铁料,精冲凹模有小R角,用DC53、宁波8566、粉末工具钢V4E和CPM3V,都容易崩角和开裂。后面改用我们誉辉8566模具钢,就没有问题了。在今年2月,老板问了我新的问题,他这副精冲模具的凸模,现在用8566耐磨性不够,所以想问有什么好的解决办法。我推荐他用PM4粉末高速钢,使用硬度可达HRC64-66,耐磨性比SKH-51高速钢提高2-3倍,抗磨损、抗刮花、抗粘料性能好。【誉辉模具钢黄子鹏日记第1085篇】
2025年09月20日
-

无纺布加工超声波冲切刀模SKD11不耐磨,改PM4粉末高速钢寿命翻倍【第1234篇】
金华老板咨询,他是做超声波冲切刀模用的,冲切3毫米无纺布材质。现在切模用SKD11做的,硬度HRC60,效果不是很好,大概30万次就磨损了。看了我们的视频,想买点8503模具钢试试。看了老板的刀模图片,就是简易的圆片冲切模。如果对耐磨性和抗崩角性能还有更高要求,想要刀模寿命达到100万次左右的,也可以用粉末高速钢PM23、PM4。 【誉辉模具钢黄子鹏日记第1234篇】
2026年04月20日

