-
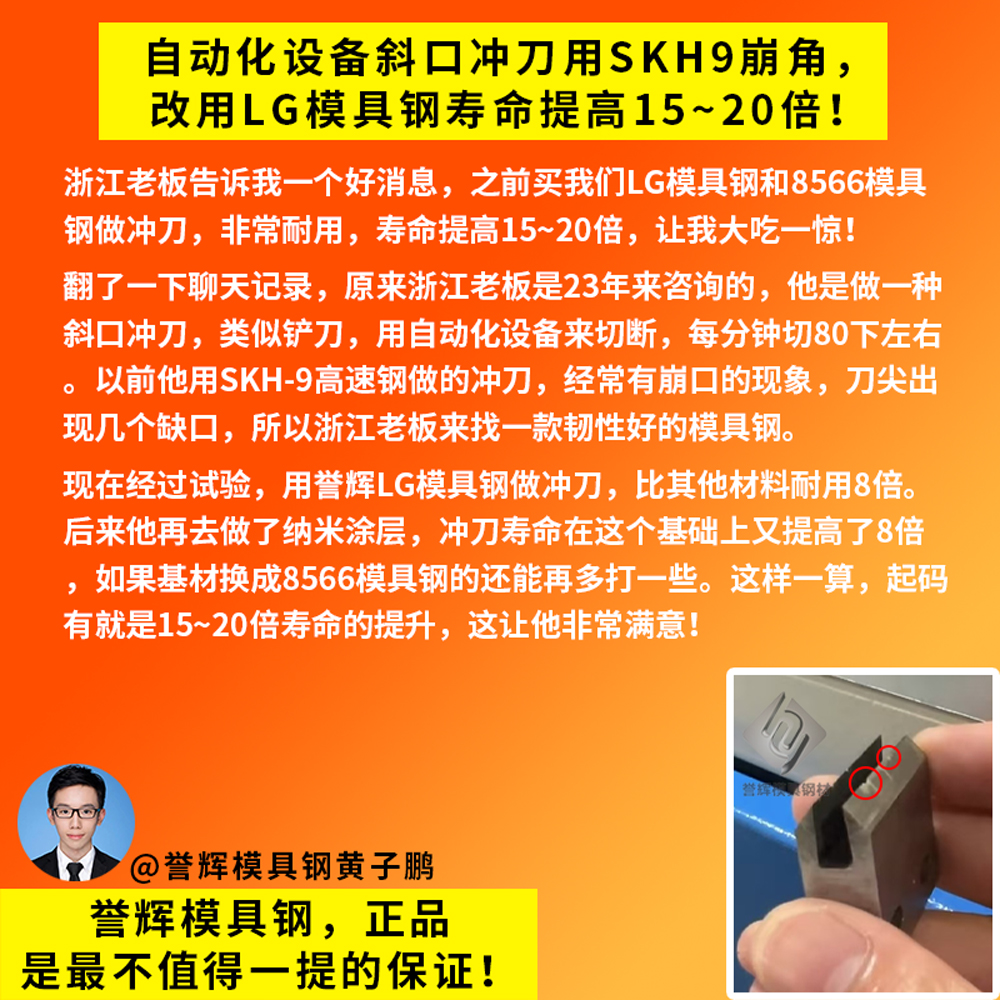
自动化设备切断斜口冲刀用SKH9高速钢崩角,改用LG模具钢寿命翻倍【第1332篇】
浙江老板是2023年来咨询的,他是做一种斜口冲刀,类似铲刀,用自动化设备来切断,每分钟切80下左右。以前他用SKH-9高速钢做的冲刀,经常有崩口的现象,刀尖出现几个缺口,所以浙江老板来找一款韧性好的模具钢。昨天半夜12点,浙江老板来咨询时告诉我一个好消息,之前买我们LG模具钢和8566模具钢做冲刀,非常耐用,寿命很长提高15~20倍,让我大吃一惊。【誉辉模具钢黄子鹏日记第1332篇】
넶2 2026-08-26 -

连续模冲压0.5毫米不锈钢孔径4毫米SKD11和SKH51冲针不耐磨起披锋【第1308篇】
今天安徽老板电话咨询我,连续模冲压0.5毫米不锈钢,冲压孔径是2.5和4毫米,之前冲针用过SKD11和SKH-9高速钢,耐磨性不够,产品很快起披锋。他想用8566模具钢做冲针可以吗?做软态不锈钢冲压,如果是担心韧性不好,又要高耐磨性,这种小冲针用料不多,可以直接用粉末高速钢,我推荐他用粉末高速钢PM23和PM30。【誉辉模具钢黄子鹏日记第1308篇】
넶9 2026-07-24 -
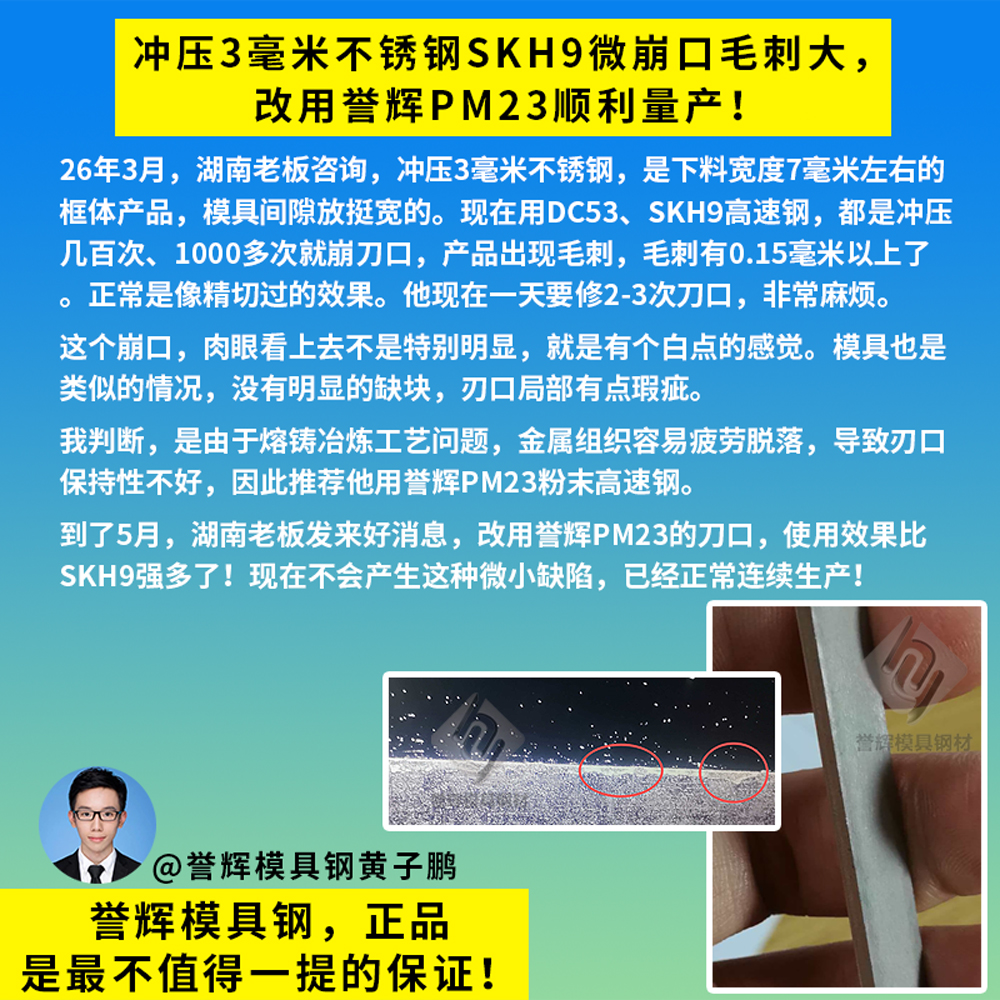
2毫米201不锈钢冲压8566凹模刀口磨损出毛边,改PM23粉末高速钢好【第1287篇】
浙江老板说,冲压2毫米201不锈钢,用你们誉辉PM23粉末高速钢做凹模刀口镶块,耐磨性真不错,打2万次都没见磨损的。浙江老板是6月初来咨询的,他是做冲压2毫米201不锈钢下料,产品有R0.97圆角。之前凹模镶件用浙江买的8566模具钢,硬度HRC60,冲压几百次产品就有出毛刺了,到1500冲次时,毛刺已经很长了,必须要磨刀了,一天最少修几次模具,这样太麻烦了。所以浙江老板想了解,有什么耐磨性好的模具钢推荐?【誉辉模具钢黄子鹏日记第1287篇】
넶9 2026-06-30 -
冲压0.6毫米201J2不锈钢SKH9刀口镶块磨损快,试试PM23粉末高速钢【第1277篇】
宁波老板咨询,冲压0.6毫米201J2不锈钢,现在刀口镶块用SKH-9高速钢,每分钟冲速100次,大概打2天就不行了。PM23也试过,200多块一公斤买来的,使用寿命比SKH-9差不多。现在想找一款硬度HRC64的,不能脆,耐磨性要好的模具钢。买到低价粉末钢、而且不耐用的事情,我们去年就遇到过一次,我还是推荐用粉末高速钢PM23或者PM4,就足够了。【誉辉模具钢黄子鹏日记第1277篇】
넶12 2026-06-16 -
冲压2毫米201不锈钢DC53刀口镶块不耐磨R角起毛刺,换PM23粉末钢【第1272篇】
浙江老板咨询,冲压2毫米201不锈钢,凹模镶块不耐用,有什么好的模具钢推荐吗?现在凹模镶件用浙江买的8566模具钢,冲压几百次就开始磨损了,到1500冲次时,产品R0.97圆角出现很大的披锋。DC53也试过,更不行。这个我认为属于磨损和不耐疲劳的问题,要换硬度高、合金含量高、冶炼工艺好的模具钢才能够解决,所以我给他推荐用誉辉PM23和PM4粉末高速钢。【誉辉模具钢黄子鹏日记第1272篇】
넶16 2026-06-09 -
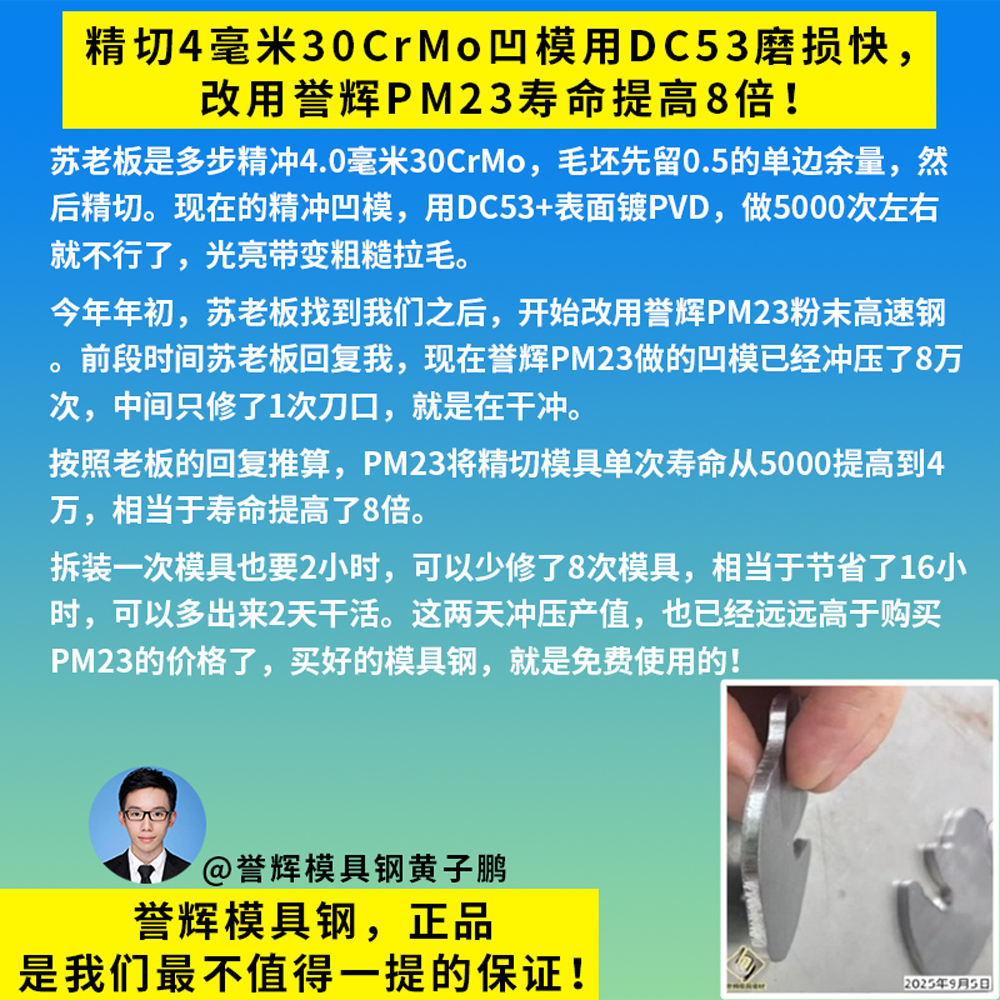
3毫米不锈钢冲压SKH9刀口微崩产品出毛刺,改用PM23粉末钢寿命长【第1262篇】
今年3月,湖南老板打电话问我,冲压3毫米不锈钢,原材料有点硬,是下料宽度7毫米左右的框体状产品,模具间隙放的挺宽的。现在用DC53、SKH-9高速钢,都是冲压几百次、1000多次就崩刀口,产品出现毛刺,导致他现在一天要修2-3次刀口,非常麻烦。现在经过1个多月的时间使用,今天跟湖南老板聊天得知,誉辉PM23做的刀口已经在使用了,生产使用寿命比DC53等等材料强了很多,模具能够连续正常生产了。【誉辉模具钢黄子鹏日记第1262篇】
넶17 2026-05-27 -
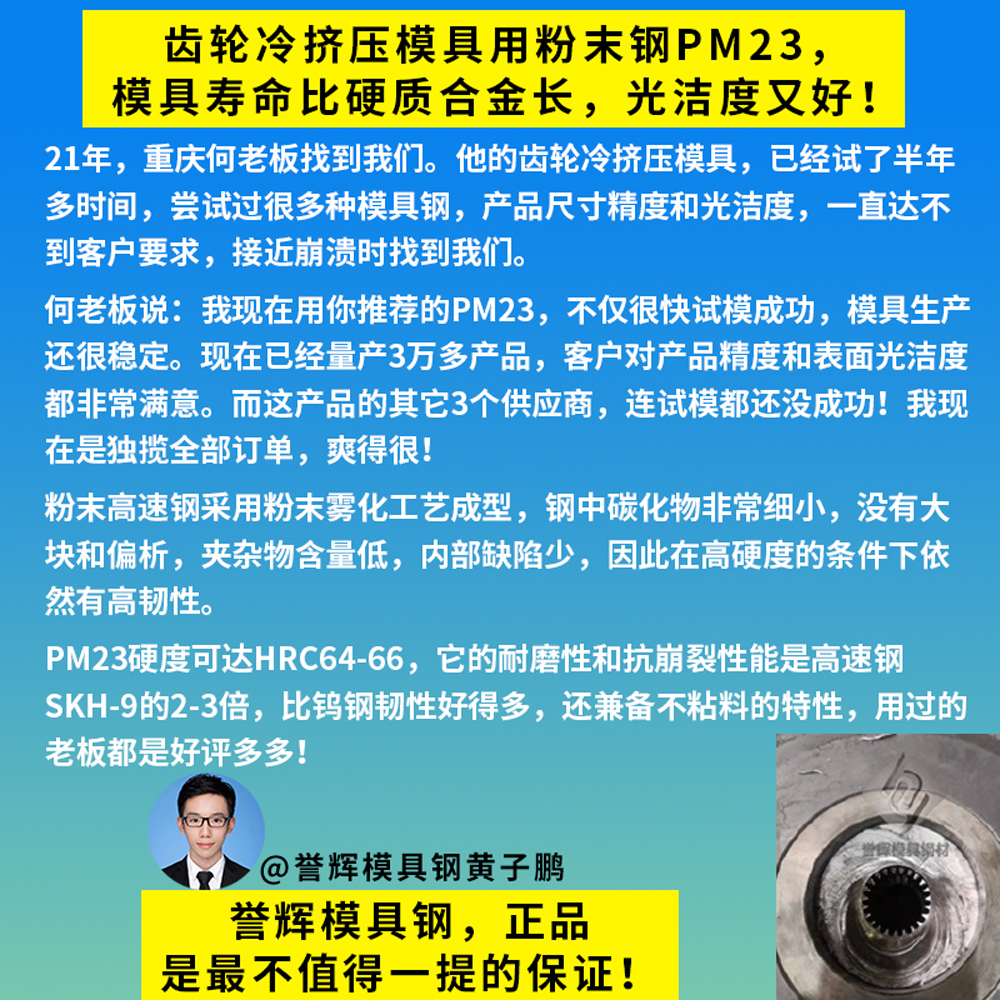
铁料花键齿冷挤压模具用钨钢底模崩裂,改用PM23粉末高速钢韧性好【第1214篇】
上午我们佛山老板的粉末高速钢PM23圆钢,粗加工好了,寄回来我们东莞热处理。佛山老板是1月份来咨询的,他主要做冷挤压、冷镦模具,加工材料主要是铁料。他有一种挤压花键齿的模具,用钨钢做不耐用,生产几百~几千次就有崩裂,所以来咨询我有什么合适的模具钢推荐。1月份的时候,佛山老板就切了一段直径70的誉辉PM23粉末高速钢圆棒回去,加工好内孔和台阶,再寄回来我们东莞,安排真空热处理+超深冷加硬。经过2个月时间使用,佛山老板反馈,PM23挤压花齿的凹模使用效果很好,上周又紧急安排下料给他,马上要做复制模了。【誉辉模具钢黄子鹏日记第1214篇】
넶36 2026-03-25

- 2025-07-09
- 2025-08-11
- 2026-03-25
- 2026-01-16
- 2025-12-12
- 2025-01-31