


冲压0.6毫米201J2不锈钢SKH9刀口镶块磨损快,试试PM23粉末高速钢【第1277篇】
宁波老板咨询,冲压0.6毫米201J2不锈钢,现在刀口镶块用SKH-9高速钢,每分钟冲速100次,大概打2天就不行了。
PM23也试过,200多块一公斤买来的,使用寿命比SKH-9差不多。现在想找一款硬度HRC64的,不能脆,耐磨性要好的模具钢。【誉辉模具钢黄子鹏日记第1277篇】
看了老板的刀口图片,上面有几个尖角。按照老板的冲速估算,60*100*10*2=120000,大概冲压10几万次要修模。冲压薄板不锈钢,要说是用SKH-9做刀口的,这个寿命还算正常。
如果是用PM23粉末高速钢做的,那就有点少了。而且听老板说,他的PM23只要200多一公斤的价格买回来。先不说这个价买不到正品的PM23粉末高速钢,寿命跟SKH-9差不多,这完全就不符合逻辑。
买到低价粉末钢、而且不耐用的事情,我们去年就遇到过一次。
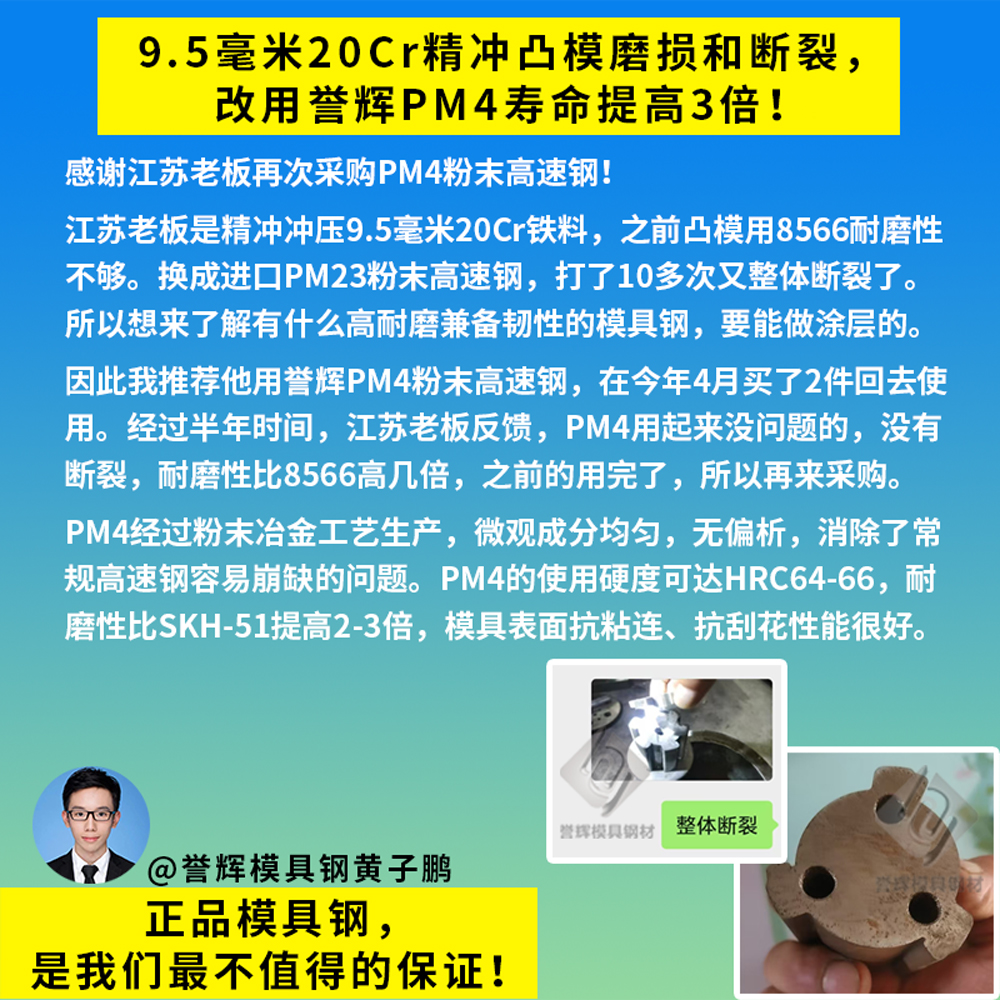
有位江苏老板,是做9.5毫米20Cr钢的精冲模具,凸模用号称欧洲进口的PM23粉末高速钢,单价290一公斤,但凸模打了10几次就产生开裂了,中间裂开两半,都还没量产。
但是用我们誉辉PM4粉末高速钢,凸模一次能打10万件以上,降面修复之后,还能够再打10万,凸模寿命比之前提高3倍以上,而且已经开了多次的复制模反复验证。
理论上,PM23的抗裂性能比PM4还要高一点。但PM23做的凸模没法用,PM4凸模能冲20万次,这已经不能简单的用模具钢性能来判断了。不是“名字”叫什么模具钢,他的性能就能达到那种效果。
我们还是回归主题吧。冲压0.6毫米不锈钢薄板,要硬度HRC64左右的高硬度兼备韧性的粉末高速钢,我还是推荐用PM23或者PM4,就足够了。
粉末高速钢PM23的合金成分为W6Mo5Cr4V3,碳含量1.3%,常规使用硬度有HRC64-66。PM23是3%钒型粉末高速钢,合金总量高于SKH-9,耐磨性更好。通常来说,PM23的耐磨性比SKH-9要提高2-3倍,
在相同高硬度的情况下,PM23的抗崩角性能要优于SKH-9高速钢,因此PM23经常用来解决SKH-9不耐磨或者崩口的问题。

记得在2024年,我们佛山老板来咨询,他是是冲压0.4毫米不锈钢,直径14毫米圆片落料,每分钟冲速160次以上,每天要做10多万产品。之前他用SKH-9高速钢,容易磨损。
如果用更硬的ASP60粉末高速钢和钨钢KR466,有崩口的现象,都已经用这么贵的粉末高速钢了,还是得每天修冲头,搞得他很烦恼。
佛山老板找到我之后,我给他推荐用誉辉PM23和PM30粉末高速钢,分别做刀口镶件和冲头。经过试模,PM23可以冲压30万次再修磨,PM30可以冲压80万次,模具寿命比之前稳定提高几倍,再也不用每天磨刀口了,让佛山老板非常满意。
最近4月份,佛山老板刚刚回来采购过模具钢,感谢老板对我们的信任和支持。

我是誉辉模具钢黄子鹏,来自东莞寮步。在最近3年时间,我发布了460场现场直播,分享模具选材和使用的经验,帮助了1628家企业解决模具钢方面的问题。
誉辉模具钢,三个世界500强企业都在用,京瓷公司连续7年采购。正品模具钢,是我们最不值得一提的保证。
这是我的第1277篇模具钢日记,我已经连续5年在国内和国外的网站上分享我的工作日常。这也是向我的客户表决心,我每天都在正心正念的销售模具钢材,我没有跑路,也绝对不会销售假冒伪劣材料给他,请你放心。
屏幕前的老板如果也有遇到类似冲压0.6毫米201J2不锈钢SKH9刀口镶块磨损快的工况,欢迎你来誉辉模具钢黄子鹏尝试一下。
