


不锈钢冲压冲头用SKD11和SKH51高速钢都断裂,换高韧性8566模具钢【第1286篇】
江苏老板咨询,他冲压5毫米不锈钢,孔径4.3,冲头用SKD11和SKH-51都容易断裂。听线割厂建议,准备用ASP60粉末高速钢尝试,不知道我们还有更好的冲头料推荐吗?【誉辉模具钢黄子鹏日记第1286篇】
还有一个浙江老板问了类似的问题,他是在2毫米304不锈钢上冲压3毫米的孔,现在用ASP23冲头也容易崩断,一般冲压1万次就断了,想找韧性好不易断的模具钢。
由于不锈钢比较硬,当冲压件的厚度超过2毫米后,他对模具的抗崩裂性能要求是越来越高的。
一般来说,冲压的孔径要大于原材料厚度的1.3倍以上,冲头才有足够的强度,不容易震裂。
现在江苏老板冲压5毫米不锈钢,冲头直径4.3毫米,冲压比例已经小于1比1了,而且又是这么厚的不锈钢板冲压,他应该选择侧重高韧性、抗冲击韧性好的模具钢才对。

ASP23和ASP60都是知名的粉末冶金高速钢。
ASP60是含钴10.5%的超硬型粉末高速钢,使用硬度有HRC67-69。ASP60粉末高速钢的特点是高刚性,防止冲针弯曲变形或者镦粗。假如我们冲压时,产品容易出现小毛刺,刃口容易磨损出圆角,你用ASP60是可以的。
但是, ASP60实际的抗冲击韧性还不如DC53高,现在冲针有震断,又是用于这种厚板冲小孔的情况,我是不建议使用ASP60粉末高速钢的。
不锈钢冲压模具的冲头有崩断,想要韧性好、而且性价比高的模具钢,我推荐这两个老板尝试誉辉8566防崩钢。
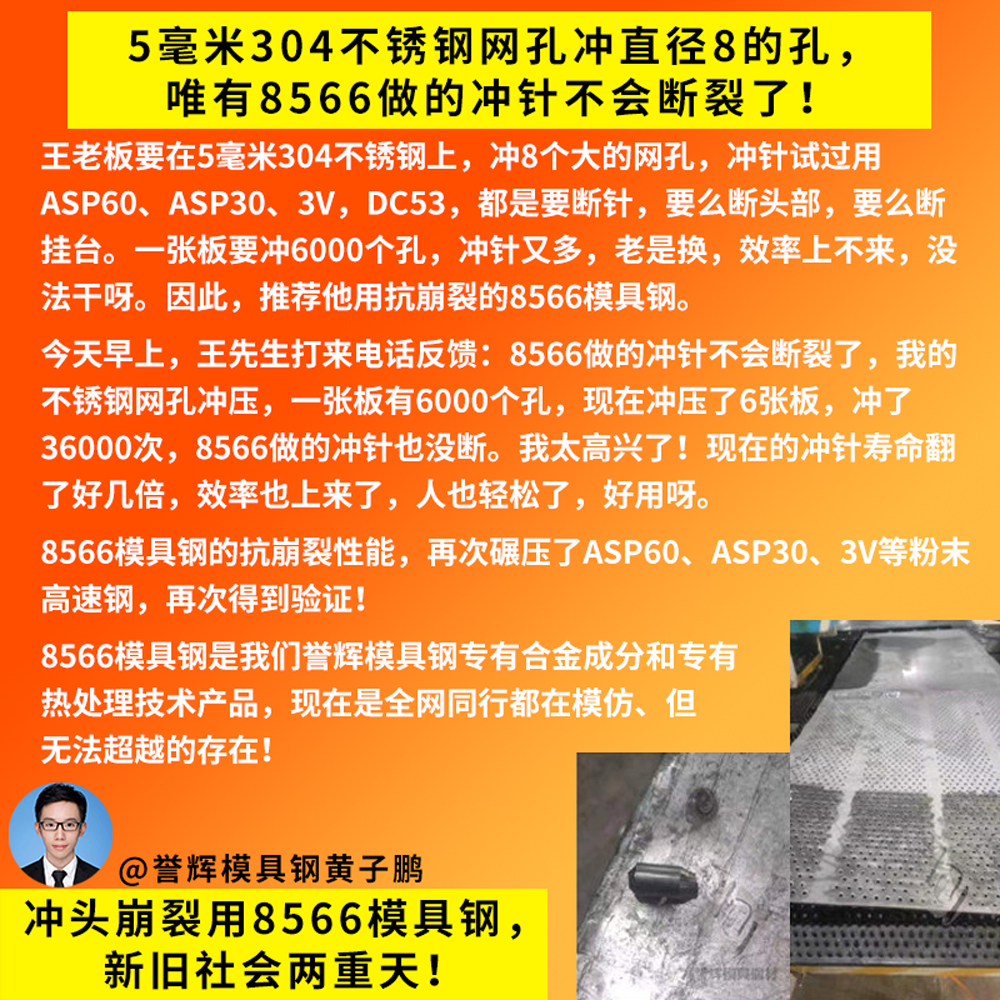
记得我们河北王老板是做网板产品的,他是在5毫米304不锈钢上冲压直径8的孔,一次性冲多个孔。之前他的冲头有用DC53模具钢、CPM3V、ASP30、ASP60粉末高速钢,冲针频繁出现断裂的情况,不是断头部,就是断挂台。
一张板要冲压6000个孔,都没办法一次冲完,一天要换好多次冲针。这粉末高速钢做的冲针本来就贵,打不了几千次就断裂报废,搞得王老板很痛苦。
在24年初,王老板找到我们之后,开始改用誉辉8566模具钢。4月初,王老板兴奋地打来电话说,8566冲头居然没有断裂,现在冲压了6张板,冲了36000次,冲头都是好的,韧性碾压之前他用的粉末高速钢。现在可以顺利生产了,所以王老板心情也轻松了很多,赶紧打电话来报喜。
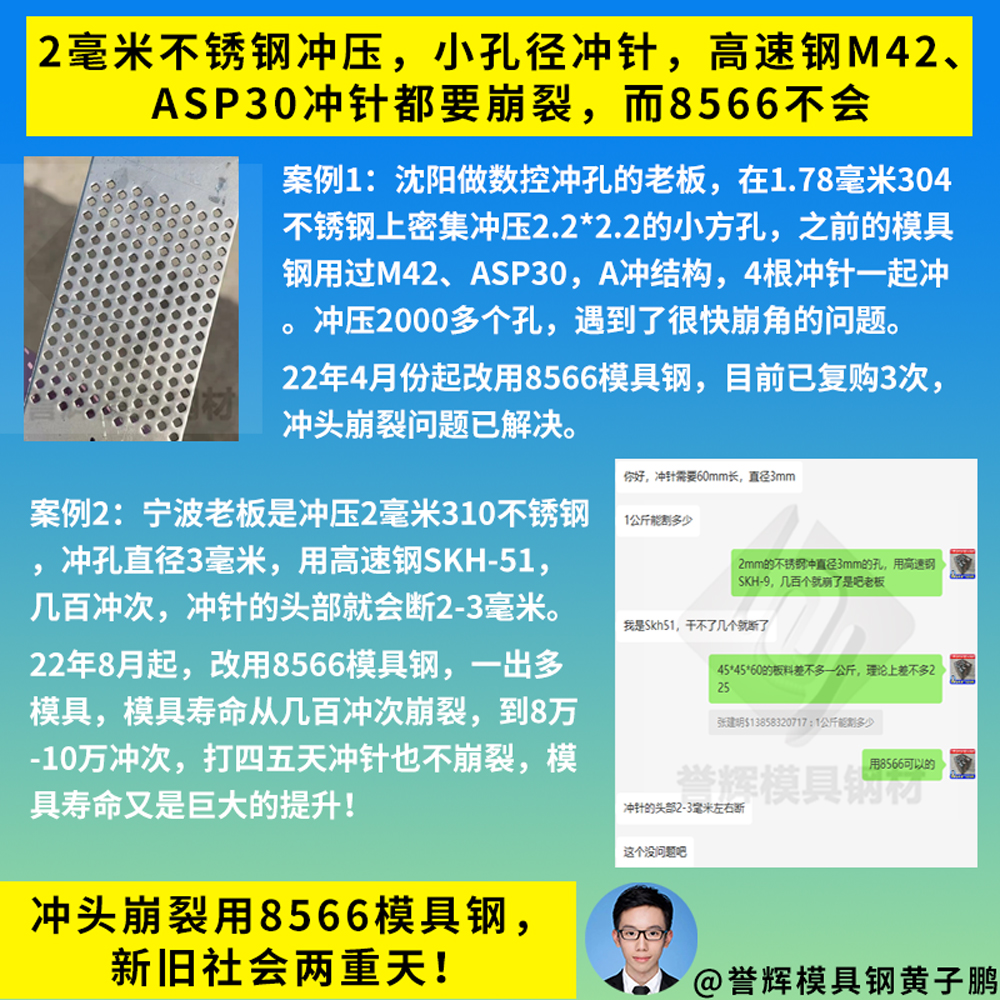
8566模具钢是一款高韧性的不锈钢冲压冲头材料。8566模具钢的抗崩断性能是高速钢SKH-9的4倍,D2的2倍,使用硬度有HRC58-60。8566模具钢可以用来解决Cr12MoV、DC53、高速钢SKH-9等等高硬度模具遇到的冲头崩裂问题,并且成倍的提高模具寿命。
特别是在不锈钢冲压、2毫米以上厚板冲压、冲压孔径小于板材厚度的小孔冲压、冲头壁厚小于板厚的窄边冲压等等残酷工况,誉辉8566模具钢已经分享了过千个成功案例。冲头崩裂用8566模具钢,新旧社会两重天!不仅是一句广告语,更是过千真实用户的心声和呐喊。
如果你也有遇到不锈钢冲压的冲头崩裂问题,花点小钱,来试试8566防崩钢吧,他是不会让你失望的!
我是誉辉模具钢黄子鹏,来自东莞寮步。在最近3年时间,我发布了466场现场直播,分享模具选材和使用的经验,帮助了1628家企业解决模具钢方面的问题。
誉辉模具钢,三个世界500强企业都在用,京瓷公司连续7年采购。正品模具钢,是我们最不值得一提的保证。
这是我的第1286篇模具钢日记,我已经连续5年在国内和国外的网站上分享我的工作日常。这也是向我的客户表决心,我每天都在正心正念的销售模具钢材,我没有跑路,也绝对不会销售假冒伪劣材料给他,请你放心。
屏幕前的老板如果也有遇到类似不锈钢冲压冲头用SKD11和SKH51高速钢都断裂的工况,欢迎你来誉辉模具钢黄子鹏尝试一下。
#不锈钢冲压 #冲头 #SKD11 #SKH51高速钢 #8566模具钢 #冲孔 #下料 #ASP23 #ASP60粉末高速钢 #冲针断裂
