


2毫米201不锈钢冲压8566凹模刀口磨损出毛边,改PM23粉末高速钢好【第1287篇】
浙江老板说,冲压2毫米201不锈钢,用你们誉辉PM23粉末高速钢做凹模刀口镶块,耐磨性真不错,打2万次都没见磨损的。【誉辉模具钢黄子鹏日记第1287篇】
浙江老板是6月初来咨询的,他是做冲压2毫米201不锈钢下料,产品有R0.97圆角。之前凹模镶件用浙江买的8566模具钢,硬度HRC60,冲压几百次产品就有出毛刺了,到1500冲次时,毛刺已经很长了,必须要磨刀了,一天最少修几次模具,这样太麻烦了。所以浙江老板想了解,有什么耐磨性好的模具钢推荐?
一开始我还怀疑,这个是不是打崩口了,才导致产品出毛边。
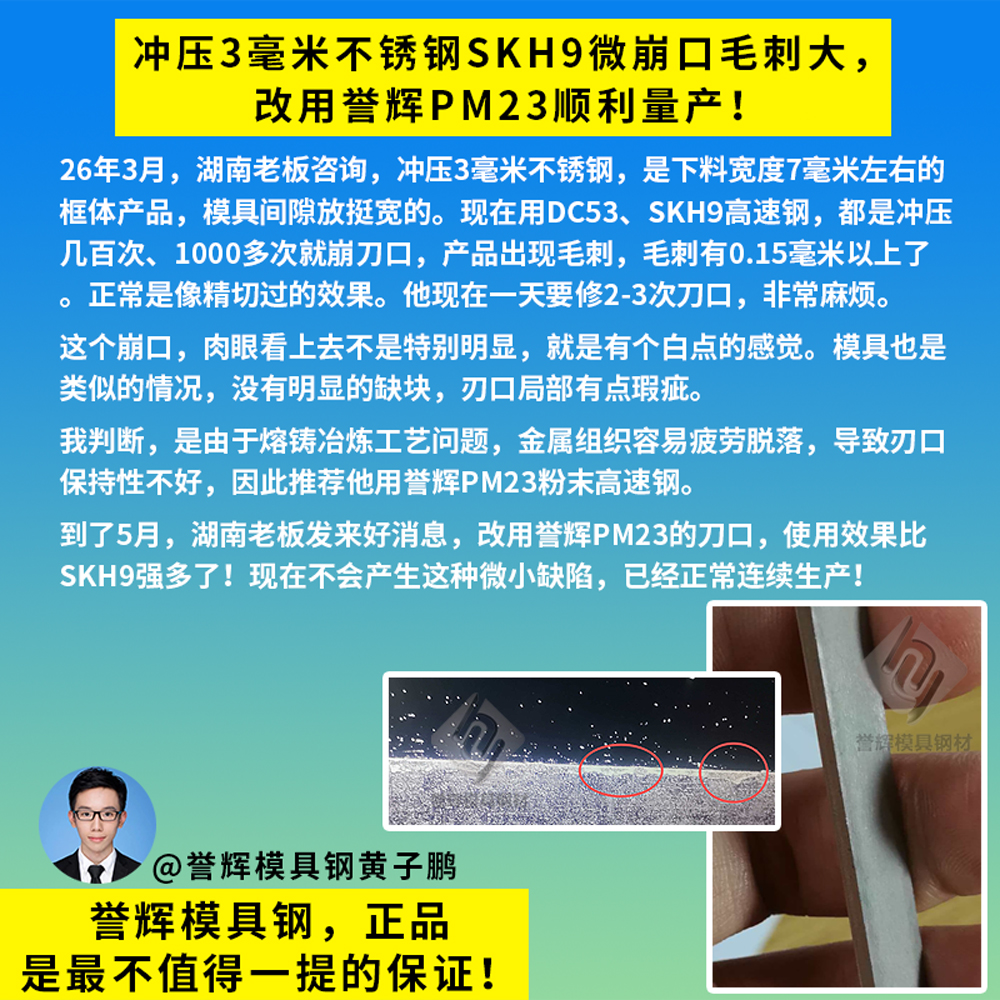
但是浙江老板说,凹模刀口就是慢慢磨塌下去了,想找耐磨性好的模具钢。他看到我们5月份发的视频,冲压3毫米不锈钢,用我们誉辉PM23粉末高速钢效果挺好的,所以他也打算买一件,就选了一件20厚的现货回去试模。
过了2个星期,我把采购发票发给浙江老板的时候,他告诉我,PM23确实好用,硬度够高,打2万次,刀口都是没磨损的。
因为一开始我跟他介绍过,PM4粉末高速钢的性能和PM23比较接近,价格更有优势,所以他准备再用PM4做刀口,要定制一件20*200*300的尺寸。等了一个星期,昨天我们的PM4刚热处理好,检测硬度没问题了,帮他发出。
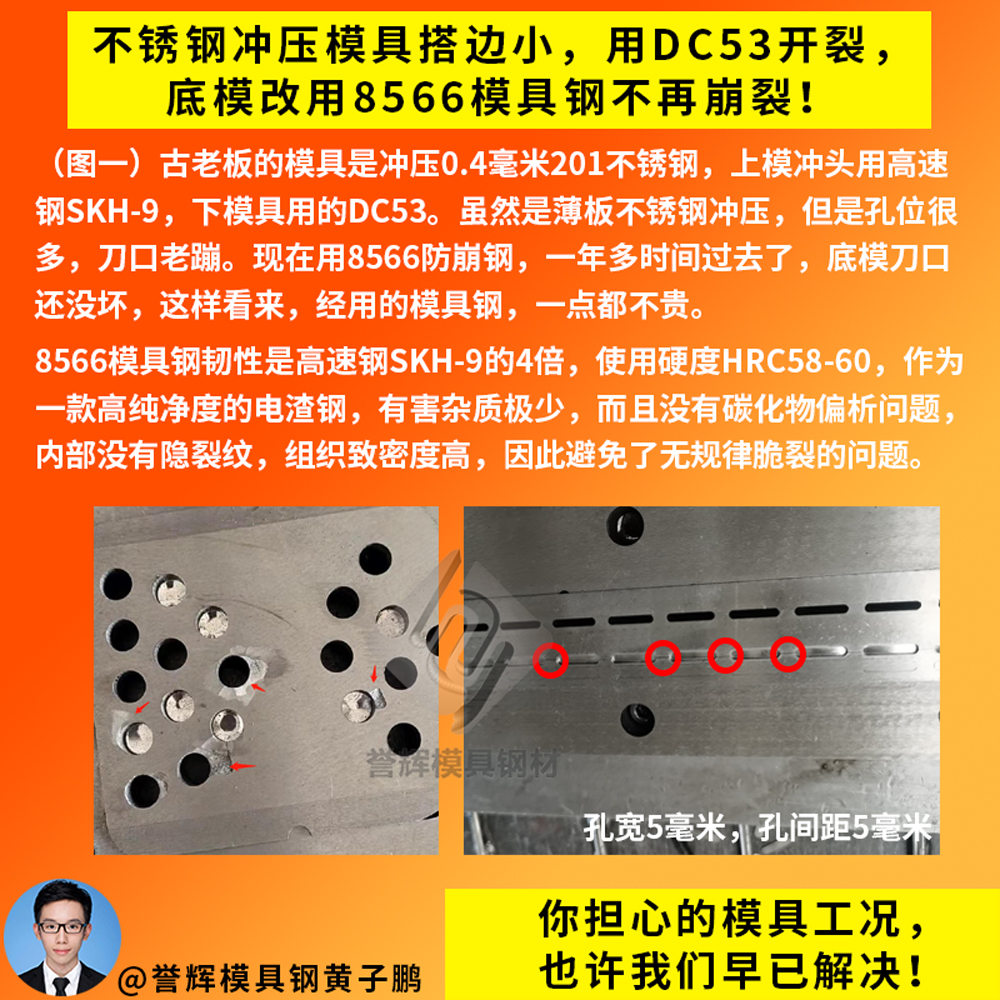
其实在冲压不锈钢工况,如果我们要推荐用8566模具钢,一般都是他原来的冲头容易打崩裂掉块才会用。
因为8566模具钢的使用硬度只有HRC58-60,比较低,除非是比较特别的复合模,精冲模,厚板冲压模,多数情况是不会用8566做凹模刀口的。
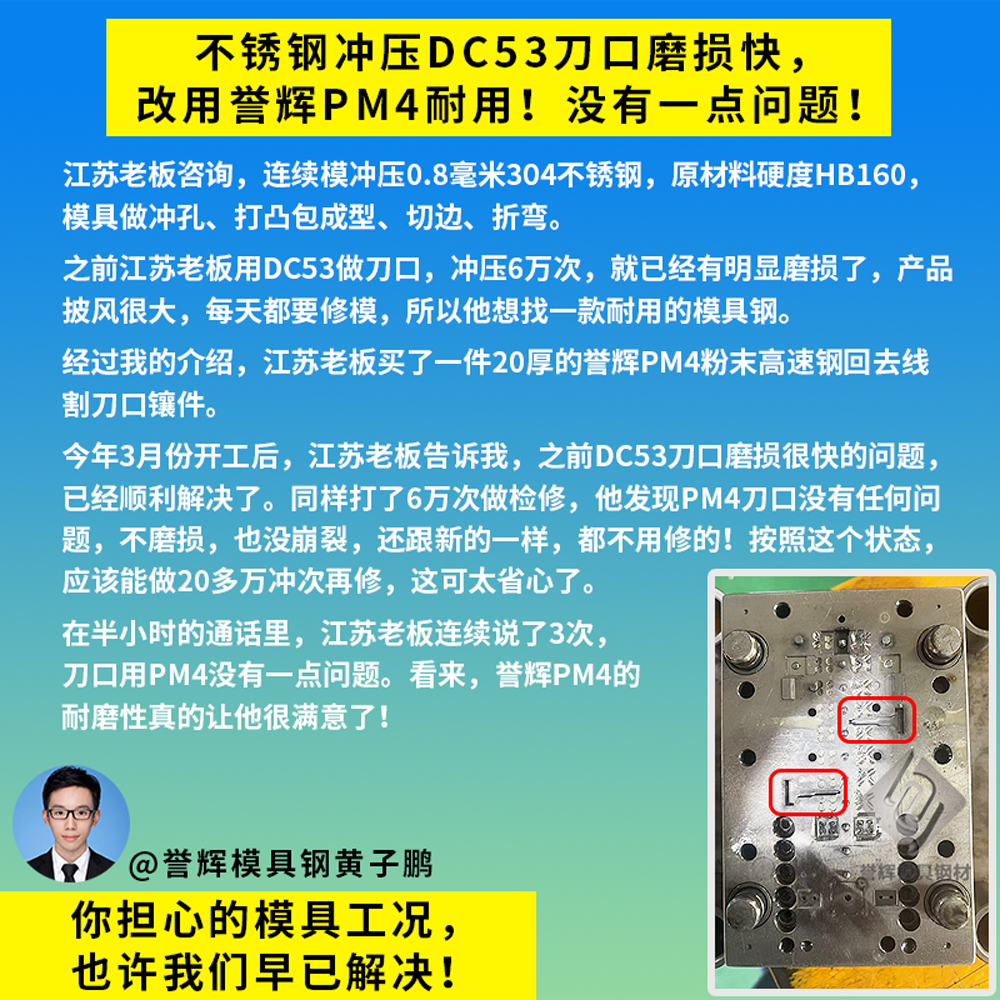
如果你的不锈钢冲压模具刀口不耐用,产品容易出现毛边,我也推荐你试试我们誉辉的PM23和PM4粉末高速钢。
PM23粉末高速钢的使用硬度有HRC64-66,刃口强度够高,做冲压模具不容易塌边和圆角。PM23的耐磨性和韧性是高速钢SKH-9的2-3倍,综合性能很好,可以直接替换解决DC53和SKH-9高速钢容易磨损的工况,冲切出来的产品光亮带很漂亮。
PM4是4%钒类型的粉末高速钢,使用硬度也有HRC64-66。PM4的耐磨性比PM23更高,韧性要弱一点。
如果只是要求耐磨性好,做连续模冲压的刀口镶件,精冲精切模具的凹模,用PM4粉末高速钢的性价比更高。现在我们冲压SPCC铁板、黄铜、不锈钢、中碳钢、低合金钢等等材质的老板用的很多。
我是誉辉模具钢黄子鹏,来自东莞寮步。在最近3年时间,我发布了466场现场直播,分享模具选材和使用的经验,帮助了1628家企业解决模具钢方面的问题。
誉辉模具钢,三个世界500强企业都在用,京瓷公司连续7年采购。正品模具钢,是我们最不值得一提的保证。
这是我的第1287篇模具钢日记,我已经连续5年在国内和国外的网站上分享我的工作日常。这也是向我的客户表决心,我每天都在正心正念的销售模具钢材,我没有跑路,也绝对不会销售假冒伪劣材料给他,请你放心。
屏幕前的老板如果也有遇到类似2毫米201不锈钢冲压8566凹模刀口磨损出毛边的工况,欢迎你来誉辉模具钢黄子鹏尝试一下。
