


冲压下料2毫米不锈钢DC53接刀口塌陷磨损快,换PM4粉末高速钢耐磨【第1346篇】
昨天晚上11点,浙江老板来咨询冲压不锈钢模具不耐用的问题,我才发现,这又是一个刀口塌边磨损、有微崩口的模具工况。【誉辉模具钢黄子鹏日记第1346篇】
这个浙江老板8月初就来问过,当时他发给我几句话,问8566模具钢冲压2毫米不锈钢,效果怎么样?他之前DC53有崩角的问题。
我建议他发产品和模具图片来看看,没想到隔了一个月才发来。
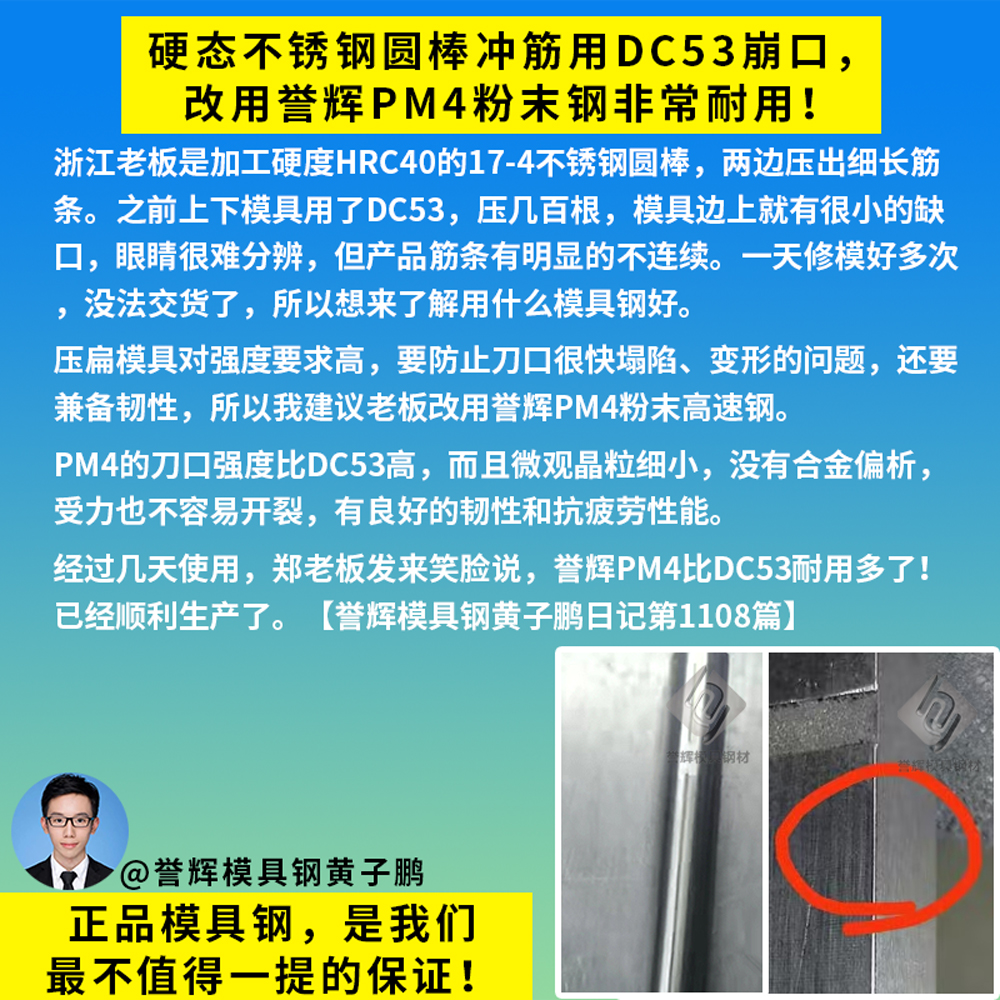
今天得知,原来他是冲压下料2毫米不锈钢,T型的产品。现在用DC53开模,单边间隙5%,冲压8千次,刀口就磨损了。最大的问题是会掉铁屑,导致产品表面压伤。
后来他用了线切割那边提供的8566冲头和刀口,也是不耐用。模具接刀位打5千次就开始凹陷了,接刀位越打越大,所以他想来了解有什么耐用的模具钢推荐。
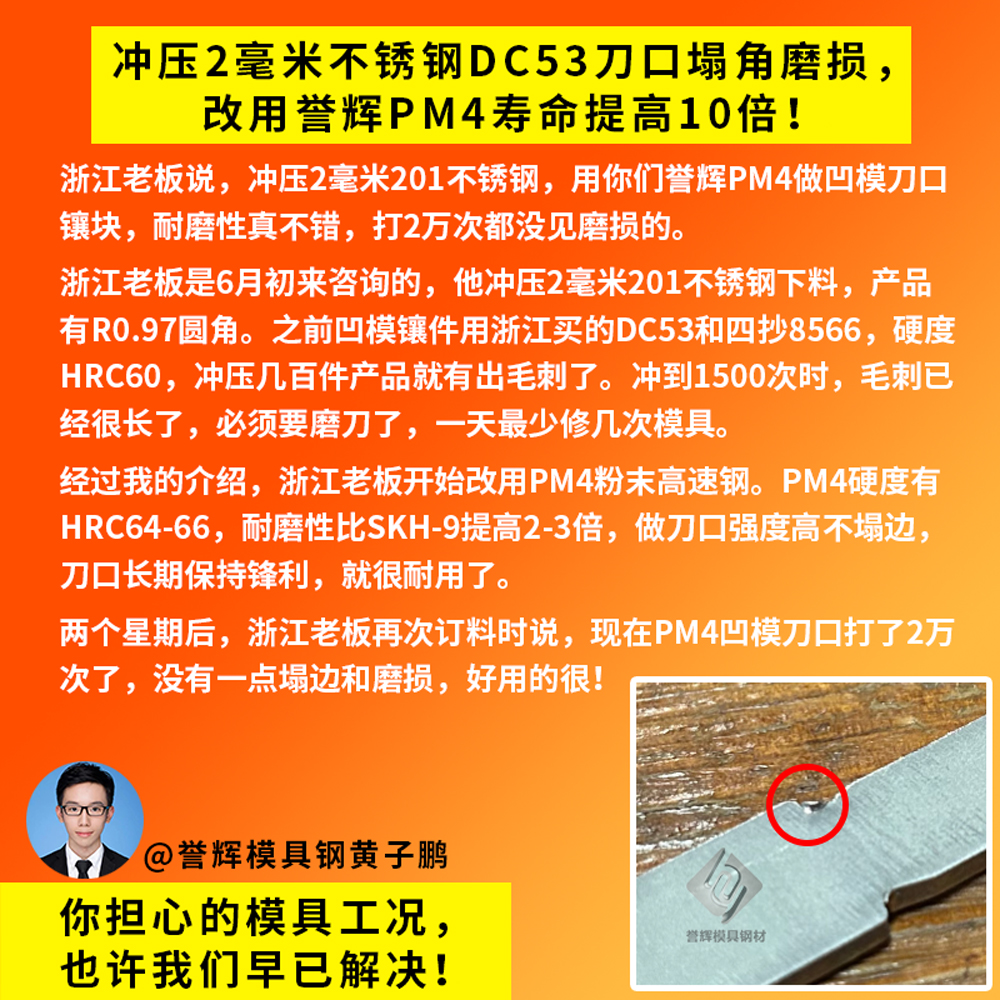
我看了老板的刀口镶件图片,整体是完整的,只是刀口局部有白点缺口,有不连续感,接刀口位磨出很大一条痕。
这种模具问题,不叫崩角。崩角通常是用来形容,模具产生了明显的崩缺掉块,是所选模具钢的韧性不足导致的。
像浙江老板的工况,我们可以说,他的模具刀口保持性不好,有微崩口,冲久了模具有疲劳掉渣的情况。再就是模具刀口用DC53硬度不够,才冲8千次左右,刀口就压塌了。
根据我们其他的老板反馈,不锈钢冲压模具刀口容易塌陷和磨损,用粉末高速钢PM4,会有立竿见影的效果,模具寿命成倍提高。
比如在今年6月,有另一位浙江老板来咨询,他冲压下料2毫米201不锈钢,产品R0.97处很容易出毛边。之前他的凹模镶件用DC53和8566,硬度HRC60,才打了1500冲次,产品毛刺已经很长了,必须要磨刀,一天要换好多次镶件。
经过我的介绍,浙江老板开始改用誉辉PM4粉末高速钢,刀口一次能冲5-6万件,比他之前的要耐用很多倍。
粉末高速钢PM4的耐磨性比SKH-9提高2-3倍,使用硬度有HRC64-66,兼备高强度和高耐磨性,刀口不会压塌,比DC53和SKH-9要耐磨得多。
PM4经过粉末雾化工艺成型,消除了传统SKH-9高速钢的内部缺陷,微观碳化物颗粒细小、分布弥散,刀口的强度和硬度均匀,没有性能薄弱区。所以PM4不会出现疲劳掉渣的现象,刃口可以长期保持锋利和完整,冲切产品质量高。
我是誉辉模具钢黄子鹏,来自东莞寮步。在最近3年时间,我发布了476场现场直播,分享模具选材和使用的经验,帮助了1628家企业解决模具钢方面的问题。
誉辉模具钢,三个世界500强企业都在用,京瓷公司连续7年采购。正品模具钢,是我们最不值得一提的保证。
这是我的第1346篇模具钢日记,我已经连续5年在国内和国外的网站上分享我的工作日常。这也是向我的客户表决心,我每天都在正心正念的销售模具钢材,我没有跑路,也绝对不会销售假冒伪劣材料给他,请你放心。
屏幕前的老板如果也有遇到类似冲压下料2毫米不锈钢DC53接刀口塌陷磨损快的工况,欢迎你来誉辉模具钢黄子鹏尝试一下。
