


冲压2毫米440高强度钢DC53冲头磨损发白,改用PM4粉末高速钢耐磨【第1349篇】
佛山老板咨询,他冲压2毫米的硬铁料,用DC53做的冲头,有点损公,冲压2-4万次,冲头刃口就发白了,磨损严重。听朋友介绍,想来买点8566模具钢试试。【誉辉模具钢黄子鹏日记第1349篇】
在我的要求下,老板把冲头图片发给我看,冲头不大,宽度2.5毫米,波浪圆弧的外形。
根据老板说,他的钢卷是小卷的,材料上写着440-590,没看到前面的字母。但是原材料的硬度很高,比普通的Q235要硬很多。
按照这个推断,他很有可能冲压的是高强度钢,比如SAPH440,SAPH590。他们的合金成分不高,主要碳含量小于等于0.18%,其他强化元素是硅和锰。但高强度钢的抗拉和屈服强度比Q235铁料要高,所以感觉硬,难冲压。
现在冲压高强度钢, DC53冲头只是刃口磨损,没有崩裂,我告诉佛山老板,这样是用不到8566模具钢的。8566的使用硬度在HRC58-60,他主要是解决冲头遇到的崩裂掉块问题。
DC53的正常硬度有HRC60-62,在铬钢里面算硬度高的了。考虑到对耐磨性和强度有更高要求,我推荐他用硬度更高的PM4粉末高速钢。
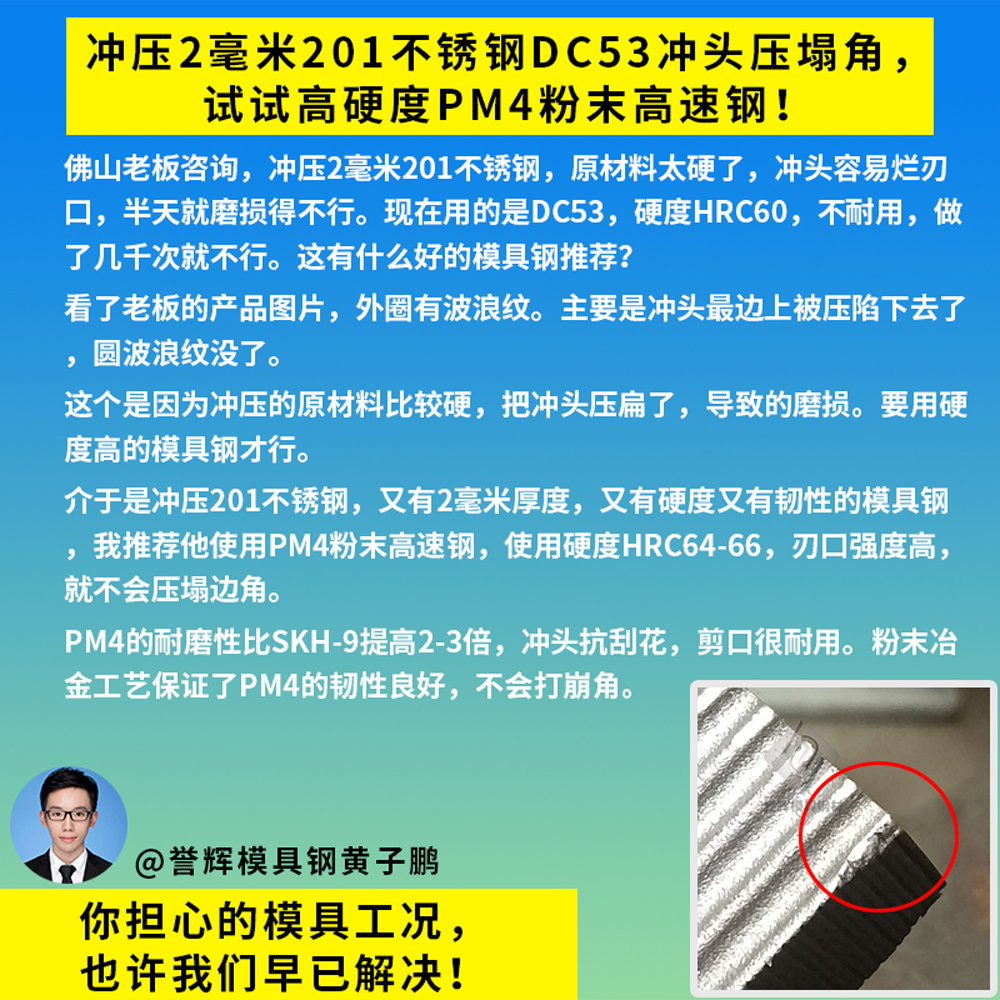
PM4是一款高碳高钒型粉末高速钢,其中耐磨元素钒含量有4%,比SKH-51高速钢提高2倍,比D2提高4倍。钒合金是硬度最高的碳化物之一,可以成倍的提高钢材的耐磨性,不会出现很快刮花、拉毛磨损的问题。
加上PM4经过粉末冶金工艺成型,消除了传统SKH-51高速钢的内部缺陷,碳化物颗粒细小、分布均匀,在高硬度时也不容易崩角。
总的来说,PM4粉末高速钢的耐磨性比SKH-51高速钢提高2-3倍,使用硬度可达HRC64-66,具备高强度,刃口可以长期保持锋利,冲头不会塌边,冲切效果好。
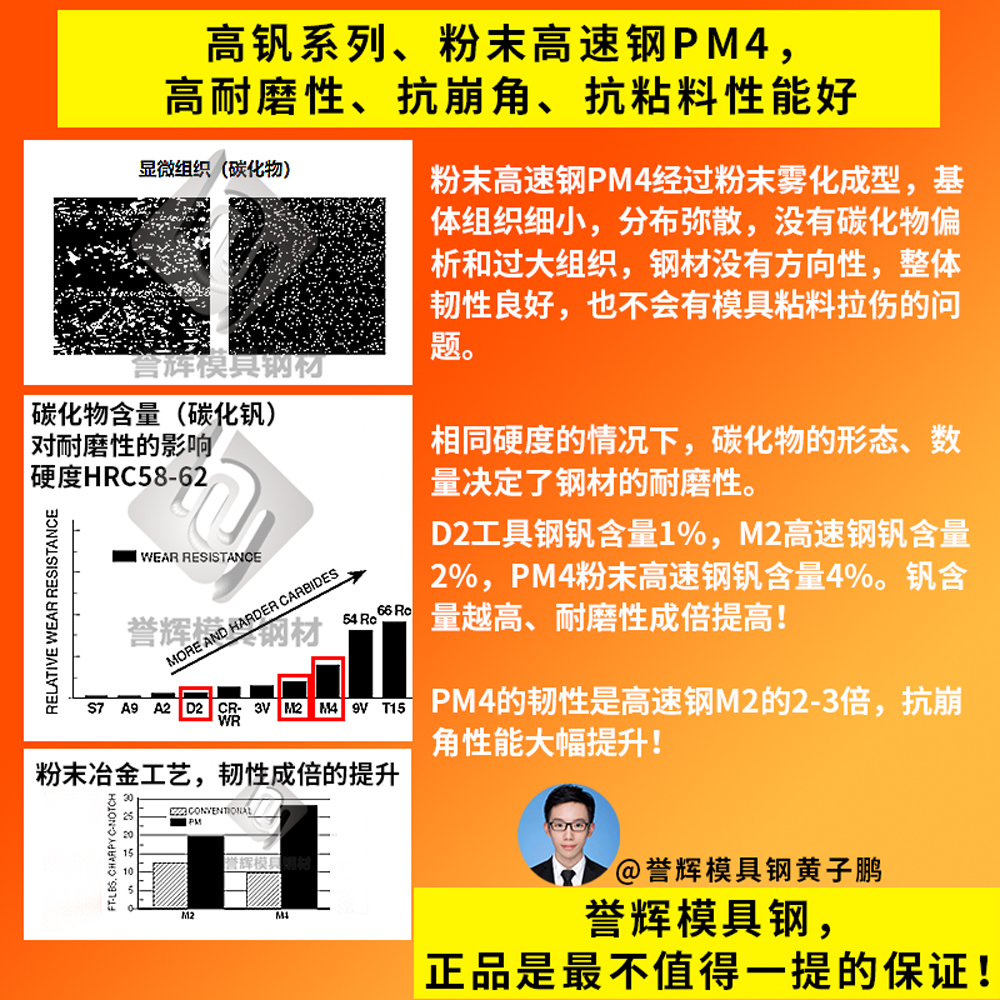
刚好今天,我们做中厚料精冲模具的上海老板,又来采购PM4粉末高速钢了。
上海老板是精冲冲压4.5毫米20CrMnTi,这种材质含钛,对模具的刮损严重。之前他用过8566模具钢、DC53、LD模具钢,模具刀口磨损快,少的打几千次,多的打2万次,就得磨刀了。他也试过给模具加上PVD涂层,由于刀口会塌,保持性不好,还是不耐用。
精冲模具是挤压+剪切成型,要有足够的耐压强度、耐磨性和韧性,对模具钢的综合性能要求高。后来上海老板改用誉辉PM4粉末高速钢,模具刀口就很耐用了,这次也是上海老板第4年回来复购,感谢老板一直以来的信任和支持!
我是誉辉模具钢黄子鹏,来自东莞寮步。在最近3年时间,我发布了476场现场直播,分享模具选材和使用的经验,帮助了1628家企业解决模具钢方面的问题。
誉辉模具钢,三个世界500强企业都在用,京瓷公司连续7年采购。正品模具钢,是我们最不值得一提的保证。
这是我的第1349篇模具钢日记,我已经连续5年在国内和国外的网站上分享我的工作日常。这也是向我的客户表决心,我每天都在正心正念的销售模具钢材,我没有跑路,也绝对不会销售假冒伪劣材料给他,请你放心。
屏幕前的老板如果也有遇到类似冲压2毫米440高强度钢DC53冲头磨损发白的工况,欢迎你来誉辉模具钢黄子鹏尝试一下。
