


20CrMnTi传动轴冷挤压内孔花键齿高速钢冲头开裂,换PM23韧性好【第1363篇】
山东老板咨询,冷挤压的模具冲头有什么模具钢推荐?是冷挤压马达上的传动轴,材质20CrMnTi,挤压内孔花键齿。现在冲头用的高速钢,做5千次左右,出现崩齿,开裂,或者断裂小头的问题,想找一种耐用的冲头料。【誉辉模具钢黄子鹏日记第1363篇】
看了下老板的冲头图片,齿形都比较完整,没有明显塌角或者刮花,主要是崩裂掉块问题。
冷挤压铁料,模具硬度要有HRC62以上,冲头才有足够的强度和耐磨性,不容易塌角和磨损,所以用高速钢比较常见。
传统熔铸型高速钢,由于冶金时钢水冷却速度慢,钢锭内部容易形成大尺寸的、尖锐形态的硬质碳化物,存在碳化物偏析的现象,微观组织结合不够紧密,形成肉眼看不见的微观裂纹。
在挤压模具受力时,裂纹会很快蔓延发展,贯穿整个基体后,传统熔铸型高速钢就有容易崩裂的现象了。

如果要韧性好的,就必须选择粉末冶金高速钢。
粉末高速钢经过雾化成型,钢水喷出后迅速冷却成细小颗粒,然后再通过高温高压烧结成型。通过粉末冶金工艺生产,高速钢的碳化物颗粒尺寸缩小为之前的几分之一,而且以球形态分布,这样没有了合金偏析,组织均匀性好,所以粉末高速钢的韧性就好很多了。
根据以往做铁料冷挤压模具老板的交流反馈,一般要求模具硬度有HRC64左右,所以我推荐先用粉末高速钢PM23。
PM23是W6Mo5Cr4V3型粉末高速钢,他的耐磨性和韧性比高速钢SKH-51提高2-3倍,使用硬度可达HRC64-66。在相同高硬度时,PM23的抗崩角性能优于SKH-51、M42等传统熔铸型高速钢,模具不易打裂,抗刮花耐磨性也很好,所以PM23的应用也最广泛。
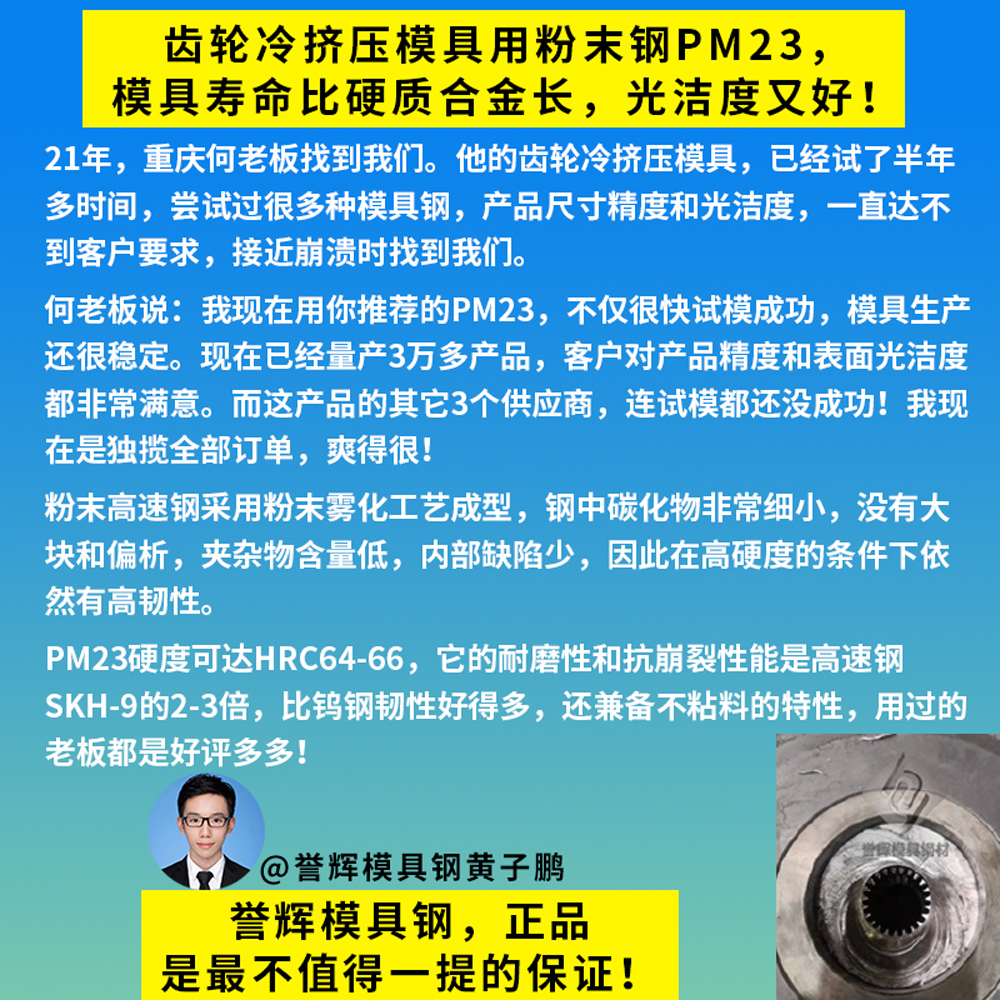
记得在2021年,重庆何老板找来,他也是做齿形产品的冷挤压模具,挤压外齿。之前他的冷挤压模具凹模用钨钢做的,容易崩掉齿。后来换成普通模具钢和高速钢,要么容易塌角和扩孔,导致挤出来产品尺寸不准,要么也是会崩牙,搞了半年时间都做不顺,没办法给客户寄样品。
经过我们的介绍,何老板开始改用誉辉PM23粉末高速钢,不仅很快试模成功,量产也稳定,一模生产了3万多产品,模具都还好好的,没有损坏,产品光洁度也很好。也因为他的同行都试模失败,交不出货,这个订单就由何老板独揽了,这也让何老板扬眉吐气了一把!

还有我们佛山老板,也是做挤压花齿的模具。以前他们一直用钨钢的,大部分情况都算耐用,能打几万个。只是有些特殊花齿产品,做几百或者几千次会裂模,这样用钨钢损失就很大了,而且今年钨钢特别贵,所以他考虑用其他材料尝试。
在今年年初,佛山老板主动找到我,要用PM23粉末高速钢试模。在1月份做了打样,效果不错,后续又做了两批备模,感谢老板的信任和支持!
我是誉辉模具钢黄子鹏,来自东莞寮步。在最近3年时间,我发布了476场现场直播,分享模具选材和使用的经验,帮助了1628家企业解决模具钢方面的问题。
誉辉模具钢,三个世界500强企业都在用,京瓷公司连续7年采购。正品模具钢,是我们最不值得一提的保证。
这是我的第1363篇模具钢日记,我已经连续5年在国内和国外的网站上分享我的工作日常。这也是向我的客户表决心,我每天都在正心正念的销售模具钢材,我没有跑路,也绝对不会销售假冒伪劣材料给他,请你放心。
屏幕前的老板如果也有遇到类似20CrMnTi传动轴冷挤压内孔花键齿高速钢冲头开裂的工况,欢迎你来誉辉模具钢黄子鹏尝试一下。
#20CrMnTi #马达传动轴 #冷挤压模具 #高速钢 #冲头开裂 #冷镦 #花键齿 #冷锻 #SKH51高速钢 #M42
